Nhựa
Tái chế nhựa: Từ bài toán thu gom đến yêu cầu thiết kế lại sản phẩm
Th10
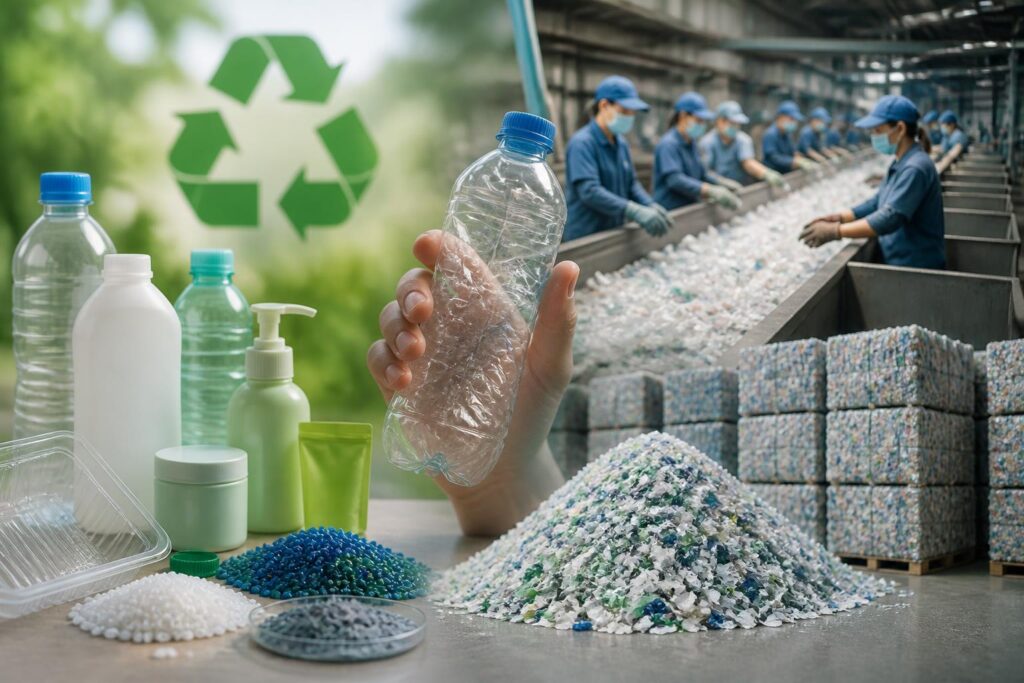
Trong nhiều năm, tái chế thường được nhìn như khâu cuối của vòng đời sản phẩm nhựa: vật dụng sau khi bị thải bỏ sẽ được thu gom, đưa về nhà máy, xử lý và biến thành nguyên liệu mới. Cách hiểu này chỉ phản ánh một phần của vấn đề. Hiệu quả tái chế phụ thuộc vào toàn bộ chuỗi, từ lựa chọn vật liệu, thiết kế bao bì, cách sử dụng, thu gom, phân loại cho đến khả năng tiêu thụ hạt nhựa tái sinh.
Nếu một bao bì được làm từ nhiều lớp vật liệu khó tách, bị trộn với rác hữu cơ hoặc không có giá trị đủ lớn để thu gom, công nghệ ở cuối chuỗi cũng khó tạo ra kết quả kinh tế. Vì vậy, tái chế nhựa đang chuyển từ câu chuyện riêng của các cơ sở xử lý chất thải thành một yêu cầu đối với cả ngành sản xuất, bán lẻ, tiêu dùng và quản lý đô thị.
Báo cáo Global Plastics Outlook của Tổ chức Hợp tác và Phát triển Kinh tế (OECD) cho biết thế giới đã tạo ra 353 triệu tấn chất thải nhựa trong năm 2019, trong đó chỉ 9% được tái chế. OECD cũng nhận định phần chất thải nhựa được quản lý không đúng cách vẫn chiếm tỷ lệ đáng kể. Những con số này cho thấy khoảng cách giữa việc sử dụng nhựa trên quy mô lớn và năng lực thu hồi vật liệu sau tiêu dùng vẫn còn rất rộng.
Tái chế nhựa không phải một công nghệ duy nhất
Trong sản xuất, “tái chế nhựa” thường được dùng để chỉ nhiều quy trình khác nhau. Phổ biến nhất là tái chế cơ học. Nhựa phế liệu được thu gom, phân loại theo loại polymer và màu sắc, làm sạch, nghiền, gia nhiệt rồi tạo hạt. Hạt tái sinh sau đó có thể được dùng để sản xuất bao bì, đồ gia dụng, linh kiện hoặc các sản phẩm khác, tùy thuộc vào chất lượng nguyên liệu đầu vào.
Quy trình này có ưu điểm là tương đối trực tiếp và đã được ứng dụng rộng rãi đối với một số dòng vật liệu như PET từ chai đồ uống, HDPE từ can hoặc chai cứng, và một phần nhựa PP. Tuy nhiên, chất lượng hạt tái sinh chịu ảnh hưởng mạnh bởi độ sạch, mức độ lẫn tạp chất, lịch sử sử dụng và khả năng phân loại. Polymer có thể bị suy giảm tính chất sau nhiều lần gia công nhiệt; phụ gia, màu, keo dán hoặc vật liệu khác cũng có thể làm hạn chế ứng dụng cuối cùng.
Nhựa phế liệu không phù hợp với tái chế cơ học có thể được xem xét bằng các phương pháp khác, trong đó có tái chế hóa học. Tùy công nghệ, polymer được phân tách hoặc chuyển hóa thành các chất trung gian, monomer hay nguyên liệu hóa học để sản xuất vật liệu mới. Cách tiếp cận này được kỳ vọng xử lý được một số dòng nhựa phức tạp hơn, nhưng thường đòi hỏi vốn đầu tư, năng lượng, hệ thống kiểm soát phát thải và nguồn nguyên liệu ổn định.
Không nên mặc nhiên xem tái chế hóa học là giải pháp thay thế hoàn toàn cho tái chế cơ học. Mỗi công nghệ có giới hạn riêng, còn hiệu quả môi trường phải được đánh giá trên toàn bộ vòng đời, bao gồm thu gom, vận chuyển, tiền xử lý, năng lượng sử dụng và sản phẩm đầu ra. Khi nguồn nhựa có thể phân loại sạch và tái chế cơ học đạt chất lượng phù hợp, việc đưa ngay vật liệu đó vào quy trình phức tạp hơn có thể không phải lựa chọn tối ưu.
Điểm nghẽn nằm ở đầu vào và đầu ra
Phân loại quyết định chất lượng nguyên liệu
Nhà máy tái chế không thể chủ động tạo ra nguồn nguyên liệu đồng nhất nếu phế liệu đầu vào đã bị trộn lẫn. Một dòng nhựa có lẫn thực phẩm, đất, kim loại, giấy hoặc polymer khác sẽ làm tăng chi phí phân loại và rửa. Với các sản phẩm nhiều lớp, việc tách từng thành phần có thể khó thực hiện bằng các dây chuyền thông thường.
Phân loại tại nguồn vì thế có ý nghĩa lớn hơn việc chỉ đặt thêm thùng rác. Người sử dụng cần nhận biết nhóm vật liệu, còn hệ thống thu gom phải duy trì sự phân tách trong quá trình vận chuyển. Nếu phế liệu đã được chia riêng nhưng sau đó lại đổ chung, chi phí và công sức ở khâu đầu sẽ không chuyển thành nguyên liệu có giá trị.
Ở nhiều thị trường, mạng lưới thu gom còn phụ thuộc vào khu vực phi chính thức và các cơ sở thu mua nhỏ. Những lực lượng này góp phần thu hồi vật liệu có giá trị, nhưng điều kiện làm việc, khả năng truy xuất nguồn gốc và tiêu chuẩn an toàn có thể không đồng đều. Một hệ thống tuần hoàn bền vững cần tính đến vai trò của họ, đồng thời nâng cao tiêu chuẩn bảo hộ, thanh toán và kết nối với các đơn vị tái chế đạt yêu cầu.
Hạt nhựa tái sinh cần có thị trường
Thu gom và xử lý chỉ tạo thành một chuỗi kinh tế khi có khách hàng mua sản phẩm đầu ra. Hạt nhựa tái sinh phải cạnh tranh với nhựa nguyên sinh về giá, độ ổn định, đặc tính kỹ thuật và khả năng cung ứng. Giá nhựa nguyên sinh biến động theo dầu mỏ, khí đốt, công suất hóa dầu và nhu cầu sản xuất. Khi nhựa nguyên sinh rẻ, sản phẩm tái sinh có thể gặp bất lợi nếu chi phí thu gom, làm sạch và kiểm định tăng cao.
Chất lượng cũng là một rào cản. Doanh nghiệp sản xuất linh kiện kỹ thuật, bao bì tiếp xúc thực phẩm hoặc sản phẩm yêu cầu độ bền cao cần nguyên liệu có thông số ổn định và hồ sơ kiểm soát rõ ràng. Vì vậy, không thể đánh giá hạt tái sinh chỉ bằng tỷ lệ vật liệu đã được thu hồi. Các chỉ tiêu như độ ẩm, màu sắc, tạp chất, độ bền, chỉ số chảy và khả năng đáp ứng quy định an toàn có thể quyết định việc nguyên liệu đó được sử dụng ở đâu.
Đây là lý do các doanh nghiệp tái chế cần đầu tư vào kiểm soát đầu vào, phòng thí nghiệm và truy xuất lô hàng, thay vì chỉ tập trung vào công suất nghiền hoặc tạo hạt. Ở phía người mua, việc xây dựng tiêu chuẩn kỹ thuật cho từng ứng dụng sẽ giúp giảm tâm lý e ngại đối với vật liệu tái sinh và hạn chế tình trạng sử dụng nguyên liệu không phù hợp.
Thiết kế bao bì quyết định khả năng tái chế
Một sản phẩm có thể được gọi là “có thể tái chế” về mặt kỹ thuật, nhưng điều đó không có nghĩa sản phẩm luôn được tái chế trong thực tế. Khả năng này còn phụ thuộc vào việc có hệ thống thu gom, cơ sở xử lý và thị trường đầu ra hay không. Khoảng cách giữa khả năng kỹ thuật và khả năng triển khai thực tế là một trong những nguyên nhân khiến các tuyên bố môi trường dễ gây hiểu nhầm.
Thiết kế bao bì vì thế cần được xem xét ngay từ giai đoạn phát triển sản phẩm. Bao bì đơn vật liệu thường thuận lợi hơn cho phân loại so với cấu trúc gồm nhiều lớp khó tách. Nhãn, mực in, keo dán, nắp và các chi tiết phụ cũng cần được cân nhắc vì chúng có thể ảnh hưởng đến quá trình xử lý. Giảm khối lượng vật liệu là một hướng tiếp cận, nhưng nếu làm bao bì quá mỏng khiến sản phẩm dễ hỏng hoặc khó thu gom thì lợi ích tổng thể chưa chắc được cải thiện.
Thiết kế cho tái chế không đồng nghĩa với việc tất cả sản phẩm phải dùng cùng một loại nhựa. Bao bì thực phẩm, chai đồ uống, thiết bị điện tử và linh kiện công nghiệp có yêu cầu khác nhau. Điều quan trọng là doanh nghiệp phải xác định rõ vật liệu sau sử dụng sẽ đi vào dòng thu hồi nào, cơ sở nào có thể xử lý và sản phẩm tái sinh được dùng cho mục đích gì.
Quyết định thiết kế cũng liên quan đến trách nhiệm của nhà sản xuất. Khi doanh nghiệp phải đóng góp cho chi phí thu gom, tái chế hoặc xử lý bao bì, lựa chọn vật liệu và cấu trúc sản phẩm sẽ chịu thêm một sức ép kinh tế. Cơ chế này có thể khuyến khích doanh nghiệp giảm vật liệu không cần thiết, cải thiện khả năng phân loại và đầu tư vào những dòng bao bì có đầu ra rõ ràng.
Chính sách đang mở rộng trách nhiệm của doanh nghiệp
Ô nhiễm nhựa là vấn đề vượt ra ngoài phạm vi của một nhà máy tái chế. Chương trình Môi trường Liên Hợp Quốc (UNEP) trong báo cáo Turning off the Tap nhấn mạnh ba hướng thay đổi có tính hệ thống: loại bỏ những sản phẩm và cách sử dụng không cần thiết, thiết kế lại sản phẩm để có thể tái sử dụng hoặc tái chế, và tăng cường tuần hoàn đối với các vật liệu còn cần thiết.
Thông điệp này có ý nghĩa đối với ngành nhựa: tái chế là một phần của giải pháp, nhưng không thể tự mình xử lý mọi loại chất thải. Nếu lượng sản phẩm dùng một lần tiếp tục tăng nhanh hơn năng lực thu gom, các nhà máy tái chế sẽ phải hoạt động trong điều kiện thiếu nguyên liệu phù hợp hoặc tiếp nhận dòng phế liệu có chất lượng thấp.
Tại Việt Nam, trách nhiệm mở rộng của nhà sản xuất và nhập khẩu đối với một số nhóm sản phẩm, bao bì được triển khai theo quy định về bảo vệ môi trường. Cách thực hiện cụ thể có thể tác động đến cấu trúc chi phí, lựa chọn vật liệu, quan hệ giữa doanh nghiệp và đơn vị tái chế. Với doanh nghiệp, việc chuẩn bị dữ liệu về khối lượng bao bì, thành phần vật liệu và khả năng thu hồi sẽ trở nên quan trọng hơn khi các yêu cầu báo cáo và trách nhiệm tài chính được áp dụng.
Chính sách chỉ tạo ra kết quả khi đi cùng tiêu chuẩn đo lường minh bạch. Tỷ lệ thu gom, tỷ lệ tái chế thực tế, khối lượng hao hụt trong quá trình xử lý và mục đích sử dụng hạt tái sinh cần được phân biệt rõ. Nếu chỉ tính khối lượng được đưa vào một cơ sở xử lý mà không kiểm tra sản phẩm đầu ra, số liệu có thể phản ánh không đầy đủ hiệu quả của chuỗi.
Doanh nghiệp cần chuyển từ mua nguyên liệu sang quản trị vòng đời
Đối với nhà sản xuất sản phẩm nhựa, chuyển đổi tuần hoàn không bắt đầu bằng việc thay toàn bộ nhựa nguyên sinh bằng nhựa tái sinh trong mọi ứng dụng. Một lộ trình thực tế hơn là lập bản đồ dòng vật liệu, xác định sản phẩm nào có thể sử dụng hạt tái sinh, thử nghiệm theo từng tỷ lệ phù hợp và xây dựng tiêu chuẩn chất lượng với nhà cung cấp.
Doanh nghiệp cũng cần đánh giá thiết kế theo cả chi phí vật liệu và chi phí sau tiêu dùng. Bao bì nhẹ hơn có thể giảm lượng nhựa sử dụng, nhưng cấu trúc quá phức tạp có thể làm giảm khả năng tái chế. Ngược lại, một thiết kế đơn giản hơn có thể làm tăng chi phí sản xuất ban đầu nhưng giúp giảm chi phí phân loại, tăng giá trị phế liệu và cải thiện khả năng đáp ứng yêu cầu của khách hàng.
Ở khâu sản xuất, phế liệu nội bộ thường có chất lượng ổn định hơn phế liệu sau tiêu dùng. Các mảnh cắt, sản phẩm lỗi hoặc vật liệu dư có thể được nghiền và đưa trở lại quy trình nếu không bị nhiễm bẩn hoặc pha trộn không kiểm soát. Tuy nhiên, việc tái sử dụng nội bộ vẫn cần theo dõi số lần gia công và ảnh hưởng đến đặc tính sản phẩm, đặc biệt với các linh kiện yêu cầu độ bền hoặc độ chính xác cao.
Đối với cơ sở tái chế, đầu tư công nghệ cần gắn với nguồn nguyên liệu và thị trường địa phương. Một dây chuyền hiện đại nhưng thiếu phế liệu đồng nhất hoặc không có khách hàng ổn định sẽ khó duy trì hiệu quả. Ngược lại, cải tiến thiết bị phân loại, rửa và xử lý nước có thể tạo tác động rõ rệt nếu giải quyết đúng điểm nghẽn của dòng vật liệu đang có.
Triển vọng phụ thuộc vào sự phối hợp của cả chuỗi
Ngành nhựa đang đứng trước yêu cầu kép: tiếp tục cung cấp vật liệu cho các lĩnh vực sản xuất, y tế, xây dựng và tiêu dùng, đồng thời giảm tác động môi trường trong toàn bộ vòng đời sản phẩm. Hai mục tiêu này không thể giải quyết bằng một giải pháp duy nhất. Nhựa tự phân hủy, vật liệu thay thế, tái sử dụng, tái chế cơ học và các công nghệ xử lý khác đều có phạm vi ứng dụng riêng; việc lựa chọn cần dựa trên chức năng sản phẩm và điều kiện hạ tầng.
Trong ngắn hạn, những cải thiện có tính nền tảng vẫn là thiết kế bao bì dễ phân loại, thu gom riêng, kiểm soát chất lượng hạt tái sinh và tạo nhu cầu ổn định từ các doanh nghiệp sản xuất. Đây là những điều kiện giúp công nghệ tái chế phát huy hiệu quả thay vì trở thành một khâu xử lý bị tách rời khỏi thị trường.
Về dài hạn, giá trị của nhựa sẽ không chỉ được đo bằng sản lượng bán ra lần đầu. Khả năng duy trì vật liệu trong nền kinh tế, mức độ sử dụng tài nguyên, độ minh bạch của chuỗi cung ứng và trách nhiệm sau tiêu dùng sẽ ngày càng ảnh hưởng đến năng lực cạnh tranh của doanh nghiệp. Khi nhà sản xuất, nhà bán lẻ, người tiêu dùng và đơn vị tái chế cùng chia sẻ dữ liệu và trách nhiệm, nhựa tái sinh mới có cơ hội trở thành một nguyên liệu công nghiệp ổn định, thay vì chỉ là phần vật liệu được thu hồi sau khi sản phẩm kết thúc vòng đời.

Bài Viết Liên Quan
Tái chế nhựa ở Việt Nam: EPR mở đường, nhưng thị trường vẫn cần được chuẩn hóa
Tái chế nhựa không chỉ là câu chuyện thu gom: Doanh nghiệp phải thay đổi từ thiết kế đến đầu ra
Tái chế nhựa ở Việt Nam: Từ bài toán thu gom đến yêu cầu thiết kế lại chuỗi giá trị
Tái chế nhựa tại Việt Nam: Từ áp lực môi trường đến bài toán thiết kế lại chuỗi giá trị
Tái chế nhựa: Bài toán không chỉ nằm ở công nghệ xử lý
Tái chế nhựa: Từ bài toán thu gom đến yêu cầu thiết kế lại chuỗi giá trị
Bài Viết Cùng thể loại