Nhựa
Tái chế nhựa: Từ bài toán thu gom đến yêu cầu thiết kế lại chuỗi giá trị
Th10
Trong nhiều năm, tái chế nhựa thường được nhìn như khâu xử lý ở cuối vòng đời sản phẩm. Bao bì sau khi sử dụng được thu gom, đưa về cơ sở phân loại, nghiền, rửa rồi tạo thành hạt nhựa tái sinh. Cách tiếp cận này vẫn cần thiết, nhưng không còn đủ để giải quyết áp lực ngày càng lớn đối với ngành nhựa.
Hiệu quả tái chế phụ thuộc vào toàn bộ chuỗi giá trị, từ loại polymer được lựa chọn, cấu trúc bao bì, mực in và keo dán, cách người tiêu dùng phân loại, mạng lưới thu gom cho đến khả năng tiêu thụ hạt tái sinh. Nếu một mắt xích yếu, giá trị vật liệu có thể giảm mạnh hoặc dòng nhựa bị loại khỏi quá trình tái chế.
Đây cũng là lý do ngành nhựa đang chuyển từ mục tiêu “xử lý rác thải” sang xây dựng một hệ thống tuần hoàn hơn. Doanh nghiệp không chỉ phải quan tâm đến sản lượng và giá hạt nhựa nguyên sinh, mà còn phải tính đến khả năng thu hồi, chất lượng vật liệu sau sử dụng, yêu cầu môi trường của khách hàng và trách nhiệm pháp lý đối với bao bì đưa ra thị trường.
Tái chế nhựa là vấn đề của cả chuỗi cung ứng
Quy mô sản xuất nhựa toàn cầu khiến việc thu hồi và tái sử dụng vật liệu trở thành một thách thức dài hạn. Theo báo cáo của Tổ chức Hợp tác và Phát triển Kinh tế (OECD) công bố năm 2022, thế giới đã tạo ra khoảng 353 triệu tấn chất thải nhựa trong năm 2019. Tỷ lệ nhựa được tái chế khi đó chỉ ở mức khoảng 9%, trong khi phần còn lại chủ yếu được chôn lấp, đốt hoặc thất thoát ra môi trường.
Chương trình Môi trường Liên Hợp Quốc (UNEP) cũng cảnh báo trong báo cáo năm 2023 rằng mỗi năm có khoảng 430 triệu tấn nhựa được sản xuất trên toàn cầu, trong đó một phần đáng kể trở thành chất thải trong thời gian ngắn. Các con số này cho thấy tái chế có thể góp phần giảm nhu cầu sử dụng nhựa nguyên sinh, nhưng không thể đứng một mình như giải pháp duy nhất. Giảm nhựa không cần thiết, kéo dài thời gian sử dụng sản phẩm và cải thiện hệ thống thu gom vẫn là những biện pháp song song.
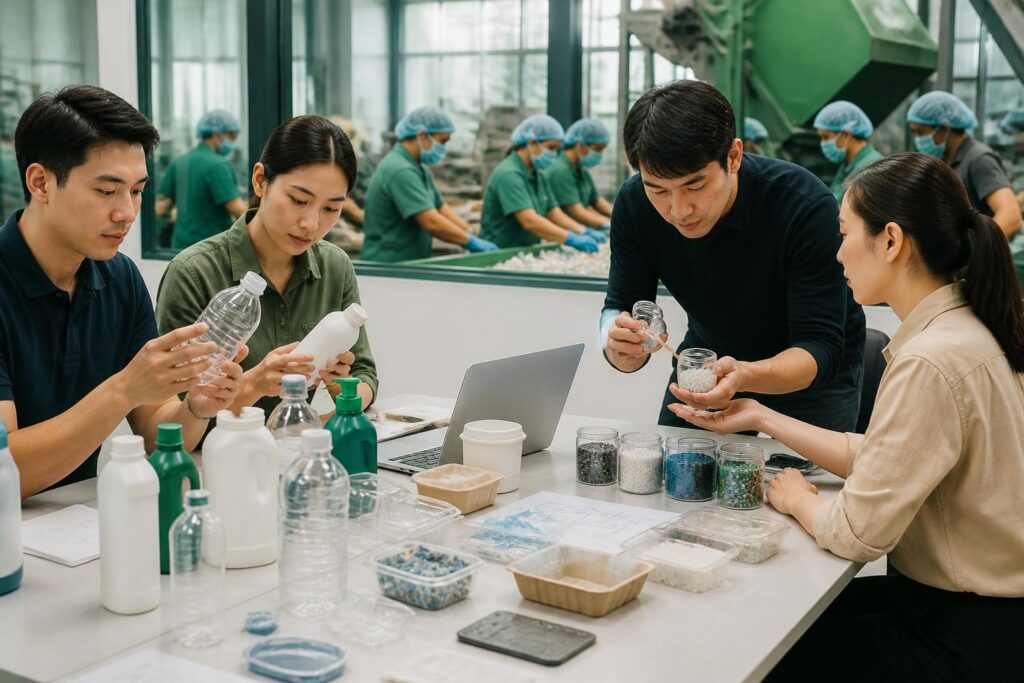
Đối với doanh nghiệp, vấn đề không chỉ nằm ở việc có một dây chuyền tái chế. Dòng nguyên liệu đầu vào phải đủ lớn, tương đối ổn định và phù hợp với công nghệ. Nhựa PET từ chai đồ uống, HDPE từ can hoặc chai chất tẩy rửa, PP từ hộp và bao bì gia dụng có đặc tính khác nhau. Khi các dòng nhựa bị trộn lẫn, lẫn tạp chất hoặc tiếp xúc với vật liệu khó tách, chi phí phân loại và làm sạch tăng lên, còn chất lượng hạt tái sinh giảm xuống.
Vì vậy, một hệ thống tái chế hiệu quả cần được thiết kế theo hướng liên kết giữa nhà sản xuất, đơn vị thu gom, cơ sở tái chế, nhà bán lẻ và người tiêu dùng. Cơ sở tái chế không thể tự quyết định chất lượng nguyên liệu nếu bao bì được thiết kế quá phức tạp hoặc không có mạng lưới thu hồi phù hợp. Ngược lại, doanh nghiệp sản xuất cũng khó sử dụng hạt tái sinh ổn định nếu thiếu tiêu chuẩn kỹ thuật và cơ chế kiểm soát chất lượng.
Những điểm nghẽn lớn của hạt nhựa tái sinh
Phân loại và thu gom chưa đồng bộ
Giá trị của phế liệu nhựa thay đổi đáng kể tùy theo độ sạch, màu sắc, loại polymer và mức độ đồng nhất. Một chai PET trong, được làm rỗng và phân loại riêng, có khả năng tạo ra dòng nguyên liệu có giá trị cao hơn so với bao bì bị trộn cùng rác hữu cơ hoặc nhiều loại nhựa khác.
Trong thực tế, hoạt động thu gom vẫn phụ thuộc lớn vào mạng lưới phi chính thức, các điểm thu mua phế liệu và khả năng tiếp cận của từng địa phương. Mạng lưới này có vai trò quan trọng trong việc giữ lại vật liệu có giá trị, nhưng thường thiếu điều kiện đồng nhất về bảo hộ lao động, lưu trữ, truy xuất nguồn gốc và kiểm soát chất lượng. Khi rác thải nhựa bị phân tán sau khâu thu gom, chi phí đưa về một dòng nguyên liệu đạt chuẩn sẽ tăng lên.
Phân loại tại nguồn có thể giảm áp lực cho các khâu sau, nhưng chỉ hiệu quả khi người dân có hướng dẫn rõ ràng và hệ thống thu gom thực sự tiếp nhận các nhóm vật liệu đã tách. Nếu rác được phân loại ở hộ gia đình nhưng sau đó lại trộn chung trong quá trình vận chuyển, niềm tin của người dân và hiệu quả của chính sách sẽ bị ảnh hưởng.
Thiết kế bao bì quyết định khả năng tái chế
Một sản phẩm có thể được gọi là “có thể tái chế” về mặt vật liệu, nhưng chưa chắc dễ tái chế trong điều kiện thực tế. Bao bì nhiều lớp, kết hợp giấy với nhựa và kim loại, nhãn phủ kín thân chai, nắp hoặc vòi bơm làm từ polymer khác, keo dán khó tách và phụ gia không phù hợp đều có thể làm phức tạp quá trình xử lý.
Thiết kế hướng đến tái chế thường ưu tiên cấu trúc đơn vật liệu hoặc các thành phần có thể tách rời, sử dụng màu và phụ gia phù hợp, giảm lượng vật liệu không cần thiết, đồng thời cung cấp thông tin rõ ràng cho khâu phân loại. Đây không có nghĩa mọi bao bì phải chuyển sang cùng một loại nhựa. Mỗi sản phẩm còn phải đáp ứng yêu cầu bảo quản, an toàn thực phẩm, độ bền và chi phí. Tuy nhiên, quyết định về thiết kế cần tính đến cả giai đoạn sau sử dụng, thay vì chỉ tối ưu cho quá trình sản xuất và trưng bày.
Đây là điểm mà các nhà cung cấp hạt nhựa, doanh nghiệp bao bì và chủ thương hiệu cần phối hợp sớm hơn. Một thay đổi nhỏ về cấu trúc bao bì có thể tác động đến tốc độ đóng gói, khả năng bảo vệ sản phẩm, tỷ lệ phế trong sản xuất và khả năng thu hồi sau tiêu dùng. Vì thế, thiết kế bao bì cho kinh tế tuần hoàn không phải nhiệm vụ riêng của bộ phận môi trường.
Chất lượng và an toàn của hạt tái sinh
Hạt nhựa tái sinh phải đáp ứng yêu cầu kỹ thuật phù hợp với ứng dụng cuối cùng. Các chỉ tiêu có thể bao gồm độ ẩm, màu sắc, độ sạch, chỉ số chảy, độ bền, hàm lượng tạp chất và sự ổn định giữa các lô hàng. Với những sản phẩm tiếp xúc trực tiếp với thực phẩm, yêu cầu về kiểm soát tạp nhiễm và an toàn còn nghiêm ngặt hơn.
Doanh nghiệp sử dụng nhựa tái sinh vì vậy không nên chỉ so sánh giá mua với hạt nguyên sinh. Cần đánh giá cả tỷ lệ hao hụt, mức độ ổn định của nguyên liệu, chi phí kiểm nghiệm, khả năng điều chỉnh máy móc và rủi ro ảnh hưởng đến chất lượng sản phẩm. Một lô hạt tái sinh có giá thấp nhưng biến động lớn có thể làm tăng phế phẩm hoặc thời gian dừng máy.
Ở chiều ngược lại, cơ sở tái chế cần đầu tư vào kiểm soát đầu vào, rửa và xử lý tạp chất, sấy, phối trộn, kiểm tra phòng thí nghiệm và truy xuất lô hàng. Công nghệ hiện đại có thể cải thiện chất lượng, nhưng không thể loại bỏ hoàn toàn hậu quả của nguyên liệu đầu vào bị trộn lẫn hoặc nhiễm bẩn nghiêm trọng.
Trách nhiệm mở rộng của nhà sản xuất tạo sức ép mới
Tại Việt Nam, Luật Bảo vệ môi trường năm 2020 đã đặt nền tảng cho cơ chế trách nhiệm mở rộng của nhà sản xuất, thường được gọi là EPR. Theo cơ chế này, nhà sản xuất và nhà nhập khẩu thuộc phạm vi điều chỉnh phải thực hiện trách nhiệm tái chế đối với một số nhóm sản phẩm, bao bì hoặc đóng góp tài chính cho hoạt động xử lý chất thải theo quy định.
Nghị định 08/2022/NĐ-CP và Thông tư 02/2022/TT-BTNMT là những văn bản quan trọng hướng dẫn việc triển khai chính sách này. Với bao bì, trách nhiệm tái chế đã bắt đầu được áp dụng từ năm 2024 theo lộ trình pháp luật. Doanh nghiệp có thể thực hiện trực tiếp, thuê đơn vị tái chế đủ điều kiện hoặc lựa chọn phương án thực hiện nghĩa vụ tài chính theo quy định hiện hành.
EPR làm thay đổi cách doanh nghiệp nhìn nhận bao bì. Trước đây, chi phí bao bì thường được tính chủ yếu trong khâu sản xuất và phân phối. Khi trách nhiệm sau tiêu dùng được đưa vào hệ thống quản trị, doanh nghiệp phải quan tâm thêm đến dữ liệu khối lượng bao bì, khả năng thu hồi, đơn vị tái chế, chứng từ và hiệu quả môi trường của phương án lựa chọn.
Tuy nhiên, EPR chỉ tạo ra kết quả rõ rệt nếu đi kèm cơ chế đo lường minh bạch. Cần phân biệt giữa lượng bao bì đưa ra thị trường, lượng được thu gom, lượng thực sự đi vào tái chế và lượng vật liệu tạo ra sau xử lý. Nếu chỉ ghi nhận hoạt động thu gom mà không kiểm soát điểm kết thúc của vật liệu, nguy cơ đánh giá quá cao hiệu quả tái chế vẫn tồn tại.
Với doanh nghiệp vừa và nhỏ, yêu cầu mới có thể làm tăng chi phí tuân thủ và đòi hỏi năng lực quản lý dữ liệu. Dù vậy, đây cũng là động lực để hình thành các mô hình hợp tác theo ngành hàng, chia sẻ hạ tầng thu gom và ký hợp đồng dài hạn với cơ sở tái chế. Việc chủ động chuẩn hóa dữ liệu từ sớm có thể giúp doanh nghiệp giảm rủi ro khi quy định được thực thi đầy đủ hơn.
Công nghệ chỉ phát huy hiệu quả khi phù hợp với dòng vật liệu
Trong ngành tái chế nhựa, công nghệ cơ học vẫn là phương án phổ biến đối với những dòng vật liệu tương đối đồng nhất. Quy trình thường gồm phân loại, nghiền, rửa, tách tạp chất, sấy và đùn tạo hạt. Phương pháp này có ưu điểm là quy trình quen thuộc và có thể được triển khai ở nhiều quy mô, nhưng chất lượng sản phẩm phụ thuộc chặt vào nguyên liệu đầu vào.
Tái chế hóa học, trong đó có các công nghệ phân giải polymer thành nguyên liệu hoặc phân tử nhỏ hơn, được quan tâm đối với một số dòng nhựa khó xử lý bằng phương pháp cơ học. Tuy nhiên, công nghệ này đòi hỏi vốn đầu tư, năng lượng, kiểm soát phát thải và nguồn nguyên liệu phù hợp. Không thể mặc nhiên xem mọi dự án tái chế hóa học là có lợi hơn phương án cơ học nếu chưa đánh giá toàn bộ vòng đời, hiệu suất thu hồi và nguồn năng lượng sử dụng.
Việc lựa chọn công nghệ nên bắt đầu từ câu hỏi dòng vật liệu nào cần xử lý, sản phẩm đầu ra dùng cho mục đích gì và quy mô nguyên liệu có đủ ổn định hay không. Một dây chuyền hiện đại nhưng thiếu đầu vào phù hợp sẽ khó đạt hiệu quả kinh tế. Ngược lại, đầu tư vào phân loại, kiểm soát chất lượng và logistics có thể mang lại cải thiện đáng kể trước khi doanh nghiệp mở rộng sang công nghệ phức tạp hơn.
Các công cụ số cũng có thể hỗ trợ chuỗi tái chế thông qua quản lý khối lượng, truy xuất nguồn gốc, theo dõi chất lượng từng lô và kết nối nguồn cung với người mua. Dữ liệu không thay thế được hạ tầng vật lý, nhưng giúp doanh nghiệp nhận diện điểm thất thoát và hạn chế tình trạng mua nguyên liệu theo cảm tính.
Doanh nghiệp cần chuẩn bị gì?
Trước hết, doanh nghiệp sản xuất bao bì và hàng tiêu dùng nên lập bản đồ vật liệu của từng dòng sản phẩm. Bản đồ này cần thể hiện loại polymer, khối lượng từng thành phần, mực in, keo dán, nắp, nhãn và khả năng tách rời sau sử dụng. Khi có dữ liệu, doanh nghiệp mới có thể so sánh phương án giảm vật liệu, chuyển sang cấu trúc dễ tái chế hoặc tăng tỷ lệ vật liệu tái sinh.
Thứ hai, cần xem tái chế là một vấn đề mua hàng và quản trị rủi ro, không chỉ là hoạt động trách nhiệm xã hội. Hợp đồng với nhà cung cấp hạt tái sinh nên có yêu cầu về chỉ tiêu kỹ thuật, phương pháp kiểm tra, tần suất giao hàng và cơ chế xử lý khi chất lượng biến động. Với sản phẩm có yêu cầu cao, việc thử nghiệm theo từng tỷ lệ phối trộn có thể giúp doanh nghiệp đánh giá thực tế trước khi mở rộng.
Thứ ba, các doanh nghiệp nên phối hợp với đơn vị thu gom và cơ sở tái chế để cải thiện nguồn nguyên liệu. Việc hỗ trợ thùng chứa, hướng dẫn phân loại, tiêu chuẩn hóa bao bì thu hồi hoặc ký hợp đồng ổn định có thể tạo hiệu quả lớn hơn so với những chiến dịch ngắn hạn. Mô hình này cũng giúp doanh nghiệp có dữ liệu đáng tin cậy hơn để thực hiện nghĩa vụ EPR và báo cáo ESG.
Cuối cùng, cần thận trọng với các tuyên bố môi trường. Một sản phẩm sử dụng một phần nhựa tái sinh chưa đồng nghĩa toàn bộ sản phẩm đã có tác động môi trường thấp. Doanh nghiệp nên công bố rõ tỷ lệ vật liệu tái sinh, phạm vi đánh giá, điều kiện thu hồi và những giới hạn liên quan. Thông tin cụ thể giúp người tiêu dùng và đối tác đánh giá đúng hơn, đồng thời hạn chế nguy cơ “xanh hóa” thông điệp tiếp thị.
Tái chế nhựa sẽ khó tạo bước chuyển nếu chỉ tập trung vào khâu nghiền và tạo hạt. Thay đổi có ý nghĩa hơn phải bắt đầu từ quyết định thiết kế, tiếp tục qua hệ thống thu gom và kết thúc bằng thị trường đủ tin cậy cho vật liệu tái sinh. Khi trách nhiệm môi trường được gắn với dữ liệu, tiêu chuẩn kỹ thuật và hiệu quả kinh tế, nhựa tái sinh mới có cơ hội trở thành một nguyên liệu cạnh tranh, thay vì chỉ là lựa chọn mang tính hình ảnh của doanh nghiệp.

Bài Viết Liên Quan
Nhựa tự phân hủy không phải “lối thoát” duy nhất cho ô nhiễm nhựa
Ngành nhựa trước bài toán tuần hoàn: Vì sao tái chế thôi là chưa đủ?
Từ giảm nhựa dùng một lần đến kinh tế tuần hoàn: Doanh nghiệp cần thay đổi chuỗi giá trị ra sao?
Tái chế nhựa: Từ bài toán thu gom đến yêu cầu thiết kế lại chuỗi giá trị
Tái chế nhựa không chỉ là câu chuyện thu gom: doanh nghiệp phải thiết kế lại cả chuỗi giá trị
Tái chế nhựa: từ xử lý rác thải đến bài toán nguyên liệu cho doanh nghiệp
Bài Viết Cùng thể loại