Nhựa
Tái chế nhựa: Vì sao công nghệ chỉ là một phần của bài toán kinh tế tuần hoàn?
Th10
Trong nhiều năm, tái chế thường được xem là lời giải trung tâm cho vấn đề rác thải nhựa. Khi một chai nước, bao bì hay chi tiết nhựa được đưa trở lại dây chuyền sản xuất, sản phẩm dường như có thêm một vòng đời và lượng chất thải cần xử lý được giảm xuống. Tuy nhiên, thực tế của ngành cho thấy tái chế không phải một nút bấm có thể tự động biến mọi loại nhựa đã qua sử dụng thành nguyên liệu mới.
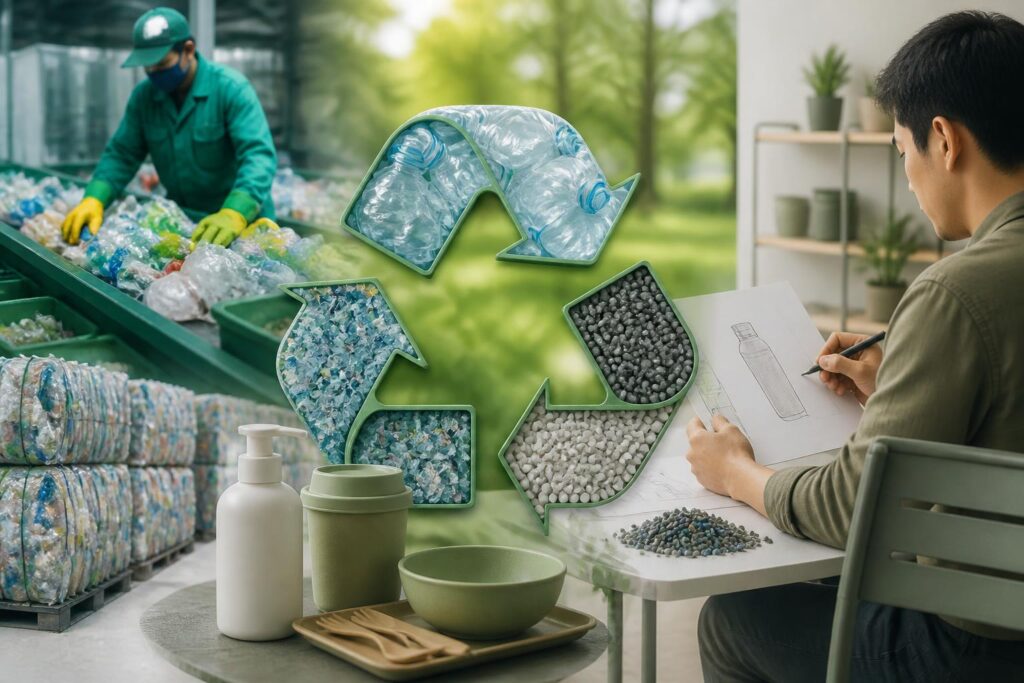
Hiệu quả của quá trình này phụ thuộc vào cả một chuỗi liên kết: sản phẩm được thiết kế ra sao, người tiêu dùng phân loại thế nào, hệ thống thu gom hoạt động đến đâu, vật liệu có bị nhiễm bẩn hay không, công nghệ xử lý phù hợp là gì và thị trường có chấp nhận nguyên liệu tái sinh hay không. Nếu một mắt xích yếu, giá trị vật liệu có thể mất đi trước khi đến nhà máy tái chế.
Báo cáo Global Plastics Outlook của Tổ chức Hợp tác và Phát triển Kinh tế (OECD) và báo cáo Turning off the Tap của Chương trình Môi trường Liên Hợp Quốc (UNEP) đều tiếp cận ô nhiễm nhựa như một vấn đề liên quan đến toàn bộ vòng đời sản phẩm. Từ góc nhìn đó, tái chế vẫn là công cụ quan trọng, nhưng không thể thay thế việc giảm sử dụng nhựa không cần thiết, thiết kế lại sản phẩm và xây dựng hệ thống thu gom hiệu quả.
Tái chế nhựa bắt đầu từ trước khi sản phẩm được bán ra
Một sản phẩm có thể tái chế về mặt kỹ thuật nhưng chưa chắc đã được tái chế trên thực tế. Sự khác biệt này thường bắt đầu từ khâu thiết kế.
Thiết kế quyết định khả năng thu hồi vật liệu
Nhựa là tên gọi chung cho một nhóm vật liệu polymer có tính chất khác nhau. Polyethylene terephthalate, thường được gọi là PET, được sử dụng phổ biến trong chai đồ uống. Polyethylene mật độ cao, hay HDPE, hiện diện trong nhiều loại chai lọ và bao bì cứng. Polypropylene, viết tắt là PP, được dùng trong hộp, nắp và nhiều sản phẩm gia dụng. Mỗi loại có đặc tính nhiệt, cơ học và hóa học riêng, vì vậy việc trộn lẫn chúng có thể làm giảm chất lượng nguyên liệu sau tái chế.
Bao bì nhiều lớp là một ví dụ điển hình. Việc kết hợp các lớp nhựa với giấy, kim loại hoặc chất kết dính có thể giúp bao bì nhẹ hơn, bền hơn và bảo vệ sản phẩm tốt hơn. Nhưng chính cấu trúc phức hợp này khiến việc tách từng vật liệu trở nên khó khăn và tốn kém. Tương tự, màu sắc, phụ gia, nhãn dán, keo và các bộ phận gắn kèm cũng có thể ảnh hưởng đến quá trình phân loại hoặc chất lượng hạt nhựa tái sinh.
Vì vậy, thiết kế cho tái chế không chỉ là lựa chọn một loại polymer. Doanh nghiệp còn phải cân nhắc số lượng vật liệu sử dụng, khả năng tháo rời các bộ phận, loại mực in, chất phụ gia, màu sắc và cách người tiêu dùng nhận diện sản phẩm sau khi sử dụng. Mục tiêu là giảm số bước xử lý cần thiết để vật liệu có thể quay lại một ứng dụng phù hợp.
Khả năng tái chế và khả năng thu gom là hai chuyện khác nhau
Một loại nhựa có thể được xử lý trong phòng thí nghiệm hoặc tại một nhà máy chuyên dụng, nhưng điều đó không có nghĩa mọi địa phương đều có hạ tầng để thu gom và tái chế loại nhựa đó. Khoảng cách giữa khả năng kỹ thuật và khả năng vận hành là nguyên nhân khiến nhiều tuyên bố về “tái chế được” dễ gây hiểu nhầm nếu không nói rõ điều kiện đi kèm.
Để một vật liệu được tái chế, người sử dụng cần biết cách bỏ đúng nơi; đơn vị thu gom phải có khả năng tách vật liệu; cơ sở phân loại cần duy trì chất lượng dòng nguyên liệu; còn nhà máy phải có công nghệ và đầu ra phù hợp. Nếu lượng vật liệu thu gom quá ít, bị lẫn tạp chất hoặc phân tán ở nhiều khu vực, chi phí logistics và xử lý có thể làm giảm tính khả thi của cả chuỗi.
Ba công đoạn quyết định chất lượng nhựa tái sinh
Trong sản xuất nhựa tái sinh, chất lượng đầu vào thường quan trọng không kém thiết bị cuối dây chuyền. Một nhà máy hiện đại cũng khó tạo ra nguyên liệu ổn định nếu dòng nhựa đầu vào không đồng nhất.
Thu gom và phân loại
Thu gom là bước đưa vật liệu đã qua sử dụng ra khỏi dòng rác hỗn hợp. Nếu nhựa bị trộn với thực phẩm, đất, dầu hoặc các loại rác khác, chi phí làm sạch sẽ tăng lên và nguy cơ suy giảm chất lượng cũng cao hơn. Phân loại tại nguồn, nếu được tổ chức phù hợp với điều kiện địa phương, có thể giúp giảm mức độ nhiễm bẩn và nâng giá trị vật liệu.
Ở cấp độ công nghiệp, phân loại có thể kết hợp nhân công với các thiết bị như sàng, nam châm, hệ thống nhận diện quang học hoặc máy tách theo tính chất vật lý. Tuy nhiên, không có một công nghệ duy nhất phù hợp cho mọi dòng chất thải. Thành phần rác, quy mô nhà máy, độ ẩm, hình dạng sản phẩm và yêu cầu của khách hàng đều ảnh hưởng đến cách thiết kế dây chuyền.
Những loại nhựa có giá trị cao và tương đối đồng nhất thường dễ tạo lập thị trường thu hồi hơn. Ngược lại, vật liệu nhẹ, bẩn, nhiều lớp hoặc có giá trị thấp có thể khó thu gom nếu không có cơ chế hỗ trợ kinh tế. Đây là lý do bài toán tái chế không chỉ thuộc về nhà máy mà còn liên quan đến cách tổ chức dịch vụ công, hoạt động của khu vực thu gom và trách nhiệm của bên đưa bao bì ra thị trường.
Xử lý cơ học
Tái chế cơ học thường bao gồm các bước như nghiền, rửa, tách, sấy, đùn và tạo hạt. Quy trình cụ thể thay đổi tùy loại nhựa và mức độ sạch của nguyên liệu. Trong quá trình này, polymer không bị biến đổi hoàn toàn thành các phân tử ban đầu; vật liệu được gia công lại để tạo thành nguyên liệu cho sản phẩm mới.
Ưu điểm của tái chế cơ học là quy trình đã được sử dụng rộng rãi trong nhiều ứng dụng và có thể phù hợp với các dòng nhựa tương đối sạch, đồng nhất. Dù vậy, nhiệt, lực cắt, tạp chất và số lần gia công có thể làm thay đổi tính chất của polymer. Nhựa tái sinh vì thế thường cần được kiểm soát về độ ẩm, màu sắc, độ bền, mùi, tạp chất và sự ổn định giữa các lô sản xuất.
Không phải mọi hạt nhựa tái sinh đều có thể thay thế trực tiếp nhựa nguyên sinh trong mọi sản phẩm. Yêu cầu đối với bao bì tiếp xúc thực phẩm, thiết bị y tế, linh kiện kỹ thuật hoặc sản phẩm chịu tải có thể nghiêm ngặt hơn so với những ứng dụng ít nhạy cảm. Việc sử dụng nhựa tái sinh cần gắn với tiêu chuẩn kỹ thuật và quy định an toàn tương ứng, thay vì chỉ dựa vào tỷ lệ vật liệu tái chế.
Tái chế hóa học và những yêu cầu cần thận trọng
Tái chế hóa học là tên gọi cho các quy trình sử dụng phản ứng hóa học hoặc nhiệt để biến polymer thành các chất trung gian, nguyên liệu hoặc phân tử nhỏ hơn. Một số công nghệ được nghiên cứu nhằm xử lý những dòng nhựa khó tái chế bằng phương pháp cơ học. Tuy nhiên, hiệu quả môi trường và kinh tế của từng công nghệ phụ thuộc vào nguồn nguyên liệu, năng lượng sử dụng, sản phẩm đầu ra, hệ thống kiểm soát phát thải và khả năng vận hành ở quy mô thương mại.
Không nên mặc nhiên xem tái chế hóa học là giải pháp thay thế hoàn toàn cho tái chế cơ học. Với dòng nhựa sạch, đồng nhất và có thị trường ổn định, tái chế cơ học có thể là lựa chọn phù hợp hơn. Các công nghệ hóa học có thể được xem xét cho những trường hợp mà phương pháp cơ học không đáp ứng được, nhưng cần đánh giá bằng dữ liệu vòng đời, hiệu suất thu hồi, nhu cầu năng lượng và tác động thực tế, thay vì chỉ dựa trên tên gọi công nghệ.
Thị trường là điều kiện để vật liệu tái sinh có giá trị
Nhựa tái sinh chỉ thực sự quay lại nền kinh tế khi có người mua và có ứng dụng phù hợp. Nếu doanh nghiệp thu gom và tái chế không tìm được đầu ra ổn định, vật liệu có thể bị lưu kho, bán với giá thấp hoặc quay trở lại dòng chất thải.
Giá của nhựa tái sinh chịu ảnh hưởng bởi nhiều yếu tố, trong đó có chất lượng nguyên liệu đầu vào, chi phí thu gom, điện năng, nước, nhân công, vận chuyển và sự biến động của nhựa nguyên sinh. Khi giá nhựa nguyên sinh giảm, khoảng cách giá giữa hai loại vật liệu có thể khiến một số khách hàng trì hoãn việc sử dụng nguyên liệu tái sinh. Ngược lại, khi khách hàng cần đáp ứng mục tiêu môi trường hoặc yêu cầu của thị trường xuất khẩu, nhu cầu đối với nhựa tái sinh có thể tăng, nhưng vẫn phải đi kèm tiêu chuẩn chất lượng và khả năng truy xuất.
Đây là lý do các doanh nghiệp trong chuỗi cần ký kết quan hệ dài hạn thay vì chỉ giao dịch theo từng lô hàng. Nhà sản xuất bao bì cần biết nguồn nguyên liệu có ổn định hay không. Nhà tái chế cần biết yêu cầu kỹ thuật của khách hàng. Đơn vị thu gom cần có động lực duy trì chất lượng dòng vật liệu. Khi các bên chỉ tối ưu chi phí ở một công đoạn, toàn bộ chuỗi có thể mất hiệu quả.
Truy xuất nguồn gốc ngày càng quan trọng
Đối với doanh nghiệp sử dụng nhựa tái sinh, câu hỏi không chỉ là “tỷ lệ tái chế bao nhiêu” mà còn là vật liệu đến từ đâu, được xử lý như thế nào và có đáp ứng yêu cầu pháp lý hay không. Hệ thống hồ sơ, kiểm nghiệm và truy xuất giúp phân biệt giữa tuyên bố môi trường có căn cứ với thông tin tiếp thị thiếu dữ liệu.
Truy xuất không nhất thiết chỉ dựa vào một phần mềm hoặc một công nghệ riêng lẻ. Điều quan trọng là doanh nghiệp xác định được các điểm kiểm soát: nguồn đầu vào, khối lượng, công đoạn xử lý, tỷ lệ hao hụt, chất lượng lô hàng và khách hàng sử dụng cuối cùng. Các tổ chức chứng nhận độc lập có thể hỗ trợ xác minh trong những thị trường hoặc ngành hàng có yêu cầu cao.
Chính sách đang chuyển trọng tâm từ xử lý sang phòng ngừa
Trong cách tiếp cận truyền thống, trách nhiệm xử lý thường được đặt ở cuối vòng đời sản phẩm. Nhưng các chính sách mới về kinh tế tuần hoàn tại nhiều thị trường có xu hướng yêu cầu doanh nghiệp quan tâm sớm hơn đến thiết kế, vật liệu, khả năng thu hồi và thông tin dành cho người tiêu dùng.
UNEP cho rằng giải quyết ô nhiễm nhựa cần kết hợp nhiều nhóm giải pháp, bao gồm loại bỏ những sản phẩm và vật dụng không cần thiết, thúc đẩy tái sử dụng, thiết kế lại sản phẩm, cải thiện tái chế và xử lý phần chất thải còn lại. Cách tiếp cận này có ý nghĩa đối với doanh nghiệp nhựa vì nó mở rộng phạm vi cạnh tranh: doanh nghiệp không chỉ bán vật liệu, mà còn phải chứng minh sản phẩm phù hợp với yêu cầu của chuỗi giá trị mới.
Trách nhiệm mở rộng của nhà sản xuất, thường được gọi là EPR, là một cơ chế được nhiều quốc gia sử dụng để yêu cầu hoặc khuyến khích nhà sản xuất, nhập khẩu tham gia vào việc quản lý sản phẩm sau tiêu dùng. Cách vận hành cụ thể khác nhau giữa các quốc gia và nhóm sản phẩm. Tuy nhiên, nguyên tắc chung là chi phí và trách nhiệm môi trường không nên chỉ dồn vào ngân sách công hoặc khu vực thu gom phi chính thức.
Đối với doanh nghiệp, chính sách môi trường có thể làm tăng yêu cầu về dữ liệu, thiết kế và chi phí tuân thủ trong ngắn hạn. Mặt khác, đây cũng là động lực để đầu tư vào bao bì đơn vật liệu, giảm vật liệu không cần thiết, cải thiện khả năng tái chế và xây dựng quan hệ ổn định với nhà cung cấp nguyên liệu tái sinh.
Doanh nghiệp cần chuyển từ khẩu hiệu sang chỉ tiêu vận hành
Một chương trình nhựa tuần hoàn đáng tin cậy cần bắt đầu bằng việc xác định rõ doanh nghiệp đang muốn giải quyết vấn đề nào. Mục tiêu giảm nhựa nguyên sinh, tăng tỷ lệ tái sinh, giảm khối lượng bao bì, tăng khả năng tái sử dụng và giảm phát sinh chất thải là những mục tiêu khác nhau. Nếu gộp chúng vào một thông điệp chung, doanh nghiệp có thể khó đo lường kết quả.
Ở cấp độ nhà sản xuất, các chỉ tiêu có thể liên quan đến tỷ lệ vật liệu tái sinh trong từng dòng sản phẩm, tỷ lệ phế phẩm nội bộ được thu hồi, mức tiêu thụ năng lượng và nước, tỷ lệ bao bì đáp ứng tiêu chí thiết kế cho tái chế hoặc khối lượng vật liệu được thu hồi sau tiêu dùng. Những chỉ tiêu này cần có ranh giới đo lường rõ ràng và phương pháp tính nhất quán.
Doanh nghiệp cũng cần tránh đánh đồng việc giảm trọng lượng bao bì với việc giảm tác động môi trường trong mọi trường hợp. Bao bì nhẹ hơn có thể giúp giảm lượng vật liệu hoặc chi phí vận chuyển, nhưng nếu làm giảm khả năng bảo vệ sản phẩm và làm tăng lượng hàng hư hỏng, lợi ích tổng thể cần được đánh giá lại. Phân tích vòng đời, khi có đủ dữ liệu, giúp nhìn thấy các đánh đổi như vậy.
Với các cơ sở tái chế, đầu tư thiết bị chỉ là một phần của kế hoạch. Họ cần kiểm soát chất lượng nguyên liệu, an toàn lao động, nước thải, khí thải, tiếng ồn và chất thải thứ cấp. Một dây chuyền tạo ra hạt nhựa tái sinh nhưng phát sinh lượng lớn vật liệu không thể xử lý hoặc tiêu thụ quá nhiều tài nguyên vẫn cần được đánh giá toàn diện.
Triển vọng của ngành nhựa phụ thuộc vào sự phối hợp
Nhựa vẫn có vai trò trong nhiều lĩnh vực nhờ đặc tính nhẹ, bền, dễ tạo hình và có thể đáp ứng những yêu cầu kỹ thuật khác nhau. Vì vậy, chuyển đổi của ngành không đơn giản là loại bỏ toàn bộ nhựa. Thách thức lớn hơn là xác định trường hợp nào nhựa thực sự cần thiết, loại vật liệu nào phù hợp, sản phẩm được sử dụng trong bao lâu và sau đó có thể thu hồi như thế nào.
Tái chế sẽ tiếp tục là một bộ phận quan trọng của nền kinh tế tuần hoàn, đặc biệt với những dòng vật liệu có thể thu gom, phân loại và xử lý hiệu quả. Nhưng mức độ thành công không nên chỉ được đo bằng số lượng nhà máy hoặc công suất thiết kế. Cần xem xét lượng vật liệu thực sự được thu gom, chất lượng đầu ra, khả năng thay thế một phần nhựa nguyên sinh, mức độ an toàn và tác động của toàn bộ quá trình.
Đối với người tiêu dùng, phân loại đúng và giảm sử dụng những sản phẩm không cần thiết vẫn là những hành động thiết thực. Đối với doanh nghiệp, trọng tâm là thiết kế, dữ liệu và đầu tư dài hạn. Đối với cơ quan quản lý, điều cần thiết là tạo ra quy định rõ ràng, hạ tầng phù hợp và cơ chế để các bên cùng chịu trách nhiệm.
Khi những điều kiện đó được kết nối, tái chế nhựa mới vượt qua vai trò của một hoạt động xử lý chất thải để trở thành một phần của chuỗi cung ứng vật liệu. Công nghệ có thể mở rộng giới hạn xử lý, nhưng chính thiết kế sản phẩm, chất lượng thu gom, nhu cầu thị trường và cách phân bổ trách nhiệm mới quyết định vật liệu có thực sự quay trở lại nền kinh tế hay không.

Bài Viết Liên Quan
Tái chế nhựa: Vì sao thu gom và tái chế cơ học chưa đủ để xây dựng kinh tế tuần hoàn
Ngành nhựa trước bài toán tuần hoàn: Từ giảm rác thải đến thiết kế lại chuỗi giá trị
Tái chế nhựa ở Việt Nam: Bài toán chuyển từ thu gom phân tán sang nguyên liệu có truy xuất
Bài Viết Cùng thể loại