Nhựa
Tái chế nhựa: Vì sao công nghệ không thể thay thế khâu thiết kế sản phẩm
Th11
Trong nhiều năm, tái chế thường được xem là lời giải trung tâm cho bài toán ô nhiễm nhựa. Khi lượng bao bì và sản phẩm nhựa sử dụng một lần tăng, doanh nghiệp đầu tư vào dây chuyền nghiền, rửa, tạo hạt; người tiêu dùng được khuyến khích phân loại; còn các nhà quản lý đặt mục tiêu nâng tỷ lệ thu hồi vật liệu. Tuy nhiên, một dây chuyền hiện đại không thể tự biến mọi loại nhựa đã qua sử dụng thành nguyên liệu có giá trị.
Hiệu quả của tái chế phụ thuộc vào cả chuỗi, từ cách sản phẩm được thiết kế, vật liệu được lựa chọn, hệ thống thu gom và phân loại cho đến thị trường tiêu thụ hạt nhựa tái sinh. Nếu một bao bì gồm nhiều lớp vật liệu khó tách, bị lẫn thực phẩm hoặc chứa phụ gia không phù hợp, công đoạn xử lý phía sau sẽ tốn kém hơn và chất lượng đầu ra khó ổn định. Vì vậy, trọng tâm của ngành nhựa đang dần chuyển từ câu hỏi “có thể tái chế hay không” sang “sản phẩm được thiết kế và vận hành thế nào để có thể tái chế thực tế”.
Tái chế nhựa là một chuỗi, không phải một công đoạn
Về kỹ thuật, tái chế cơ học thường gồm các bước thu gom, phân loại, làm sạch, nghiền, xử lý và tạo hạt. Quy trình này phù hợp hơn với những dòng vật liệu tương đối đồng nhất, chẳng hạn chai polyethylene terephthalate (PET), một số sản phẩm polyethylene mật độ cao (HDPE) hoặc polypropylene (PP) được thu hồi riêng. Trong thực tế, nhựa sau sử dụng hiếm khi ở trạng thái lý tưởng như vậy.
Một kiện phế liệu có thể chứa nhiều loại polymer, màu sắc, chất độn, keo dán, mực in và tạp chất khác nhau. Các vật liệu có tính chất gần nhau cũng không nhất thiết có thể trộn lẫn mà vẫn bảo đảm chất lượng sản phẩm. Chỉ một phần nhỏ polymer không tương thích cũng có thể làm thay đổi độ bền, độ trong, khả năng gia công hoặc độ ổn định của hạt tái sinh.
Khâu thu gom quyết định lượng nguyên liệu thực sự đi vào nhà máy. Nếu vật liệu bị phân tán trong rác sinh hoạt, chi phí thu hồi và làm sạch sẽ tăng. Nếu hệ thống phân loại tại nguồn chưa phổ biến, doanh nghiệp tái chế phải xử lý một dòng phế liệu có thành phần không ổn định. Tình trạng này khiến công suất thiết kế của dây chuyền không đồng nghĩa với sản lượng hạt nhựa tái sinh đạt chuẩn.
Không phải mọi loại nhựa đều có cùng khả năng tái chế
Khái niệm “nhựa” bao trùm nhiều polymer có cấu trúc và đặc tính khác nhau. PET, HDPE, PP, PVC, polystyrene và các loại nhựa kỹ thuật không có cùng yêu cầu về nhiệt độ, phụ gia, độ sạch hay phương pháp xử lý. Ngay trong một nhóm polymer, sự khác biệt về màu, chất độn và lịch sử sử dụng cũng có thể ảnh hưởng đến đầu ra.
Nhựa nhiệt dẻo có thể mềm chảy khi gia nhiệt và thường là nhóm phù hợp hơn với tái chế cơ học. Ngược lại, các vật liệu đã đóng rắn hoặc có cấu trúc liên kết ngang không thể xử lý theo cùng cách. Bao bì đa lớp là một ví dụ khác: mỗi lớp có thể thực hiện một chức năng riêng như cản ẩm, cản khí hoặc tăng độ bền, nhưng việc tách các lớp sau sử dụng thường phức tạp hơn so với bao bì đơn vật liệu.
Do đó, việc gắn một biểu tượng tái chế lên sản phẩm không đủ để chứng minh sản phẩm chắc chắn được thu gom và tái chế tại nơi nó được bán. Cần phân biệt giữa khả năng tái chế về mặt kỹ thuật và khả năng tái chế trong hệ thống thực tế. Đây là điểm thường bị bỏ qua trong truyền thông sản phẩm và trong các cam kết môi trường.
Thiết kế bao bì quyết định chi phí ở cuối vòng đời
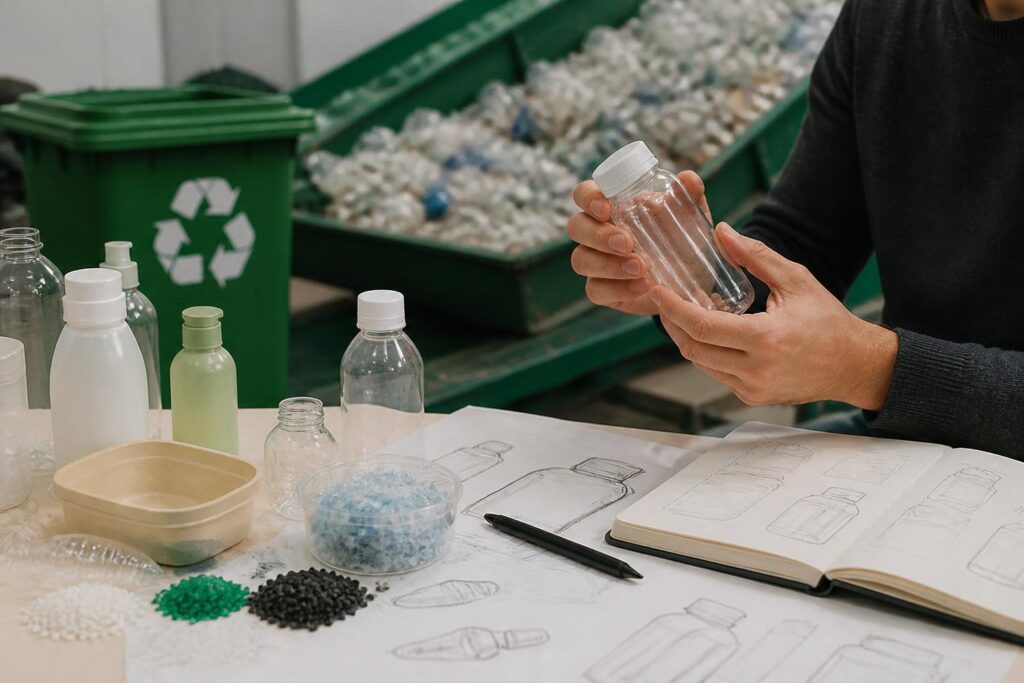
Thiết kế vì tái chế, thường được gọi là design for recycling, yêu cầu doanh nghiệp xem xét vòng đời của sản phẩm ngay từ giai đoạn phát triển. Mục tiêu không chỉ là giảm khối lượng vật liệu mà còn làm cho sản phẩm dễ nhận diện, dễ thu gom, dễ phân loại và tạo ra dòng nguyên liệu có chất lượng sau xử lý.
Với bao bì, những lựa chọn như sử dụng một loại polymer chính, hạn chế các chi tiết khó tách, lựa chọn màu và nhãn phù hợp với hệ thống phân loại có thể tạo khác biệt đáng kể. Nắp, vòi, lớp phủ, keo dán, mực in và phụ gia đều cần được đánh giá cùng với thân bao bì, thay vì xem chúng là những bộ phận độc lập.
Thiết kế đơn giản hơn không phải lúc nào cũng đồng nghĩa với sản phẩm kém chức năng. Một bao bì vẫn phải bảo vệ hàng hóa, chịu được quá trình vận chuyển, đáp ứng yêu cầu an toàn và phù hợp với dây chuyền đóng gói. Thách thức của doanh nghiệp là tìm điểm cân bằng giữa hiệu suất sử dụng và khả năng thu hồi vật liệu sau khi sản phẩm bị loại bỏ.
Ở góc độ kinh doanh, thay đổi thiết kế có thể ảnh hưởng đến khuôn, máy đóng gói, vật liệu đầu vào và nhận diện thương hiệu. Vì vậy, quyết định chuyển sang cấu trúc dễ tái chế cần được đánh giá trên toàn bộ chuỗi cung ứng. Nếu chỉ thay vật liệu mà không kiểm tra năng lực thu gom và tái chế tại thị trường mục tiêu, lợi ích môi trường có thể thấp hơn kỳ vọng.
Giảm vật liệu không thay thế cho tư duy vòng đời
Giảm trọng lượng bao bì có thể giúp giảm nhu cầu nguyên liệu và chi phí vận chuyển, nhưng đây không phải tiêu chí duy nhất. Một bao bì nhẹ hơn nhưng khó thu gom, khó phân loại hoặc nhanh mất giá trị sau sử dụng vẫn có thể tạo ra lượng chất thải khó xử lý.
Ngược lại, bao bì nặng hơn không đương nhiên là lựa chọn kém bền vững nếu nó có tuổi thọ dài, được sử dụng nhiều lần hoặc duy trì được giá trị vật liệu trong hệ thống thu hồi. Việc so sánh cần dựa trên mục đích sử dụng, số vòng sử dụng, khả năng tái chế, phương án xử lý cuối vòng đời và tác động của quá trình sản xuất. Không nên rút ra kết luận chỉ từ một chỉ số đơn lẻ như khối lượng nhựa.
Thị trường hạt nhựa tái sinh cần chất lượng ổn định
Đầu ra của ngành tái chế không chỉ là “nhựa đã được xử lý”. Doanh nghiệp mua hạt tái sinh cần biết vật liệu có thành phần gì, mức độ sạch ra sao và tính chất có ổn định giữa các lô hàng hay không. Các chỉ tiêu có thể liên quan đến độ ẩm, tạp chất, màu sắc, độ nhớt, độ bền hoặc khả năng gia công, tùy theo loại polymer và ứng dụng.
Đối với nhà sản xuất, nguyên liệu tái sinh không ổn định có thể làm tăng tỷ lệ phế phẩm, gây gián đoạn sản xuất hoặc buộc phải phối trộn với nhựa nguyên sinh. Điều đó không có nghĩa hạt tái sinh không có giá trị, mà cho thấy chất lượng và khả năng truy xuất là điều kiện để mở rộng thị trường.
Ngành tái chế cũng chịu tác động của giá nhựa nguyên sinh, chi phí thu gom, điện, nhân công, vận chuyển và yêu cầu xử lý nước thải. Khi nhựa nguyên sinh rẻ hoặc nguồn phế liệu sạch khan hiếm, hạt tái sinh có thể gặp bất lợi về giá dù mang lại lợi ích về tài nguyên. Ngược lại, các yêu cầu của khách hàng và chính sách về tỷ lệ vật liệu tái chế có thể tạo thêm nhu cầu, nhưng doanh nghiệp vẫn phải đáp ứng yêu cầu kỹ thuật cụ thể.
Vì không phải mọi phân khúc đều có cùng tiêu chuẩn, doanh nghiệp cần xác định rõ thị trường mục tiêu trước khi đầu tư. Hạt nhựa tái sinh dùng cho sản phẩm không yêu cầu ngoại quan cao có thể có tiêu chí khác với nguyên liệu dùng trong bao bì, linh kiện kỹ thuật hoặc các ứng dụng cần kiểm soát nghiêm ngặt. Việc chạy theo công suất mà chưa xác định đầu ra thường làm tăng rủi ro tồn kho hoặc phải bán sản phẩm với giá thấp.
Truy xuất nguồn gốc ngày càng quan trọng
Để kiểm soát chất lượng, nhà máy cần biết phế liệu đến từ đâu, đã được phân loại thế nào và trải qua những công đoạn nào. Hồ sơ về nguồn đầu vào, kiểm nghiệm theo lô, quy trình kiểm soát tạp chất và điều kiện vận hành có thể giúp doanh nghiệp chứng minh tính nhất quán của sản phẩm.
Truy xuất cũng có ý nghĩa với các thương hiệu đang công bố tỷ lệ vật liệu tái chế trong sản phẩm. Nếu không có dữ liệu đáng tin cậy, tuyên bố môi trường dễ bị nghi ngờ và khó kiểm tra. Các bên trong chuỗi cần thống nhất phương pháp đo lường, phạm vi tính toán và cách phân biệt giữa phế liệu phát sinh trong sản xuất với nhựa sau tiêu dùng.
Công nghệ mới mở rộng lựa chọn, nhưng không xóa bỏ giới hạn
Bên cạnh tái chế cơ học, ngành nhựa còn nghiên cứu và triển khai các phương pháp tái chế hóa học hoặc chuyển đổi chất thải thành nguyên liệu hóa học. Về nguyên tắc, những công nghệ này có thể xử lý một số dòng vật liệu mà tái chế cơ học gặp khó khăn. Tuy nhiên, khả năng áp dụng phụ thuộc vào loại polymer, độ sạch của đầu vào, nhu cầu năng lượng, hạ tầng, chi phí và việc kiểm soát phát thải.
Không nên xem tái chế hóa học là phương án mặc định cho mọi loại rác nhựa. Một công nghệ chỉ có ý nghĩa khi chứng minh được hiệu quả trong điều kiện vận hành cụ thể, có nguồn nguyên liệu phù hợp và tạo ra sản phẩm đầu ra đáp ứng tiêu chuẩn. Việc đánh giá cần bao gồm cả năng lượng tiêu thụ, hóa chất sử dụng, phát thải, chất thải thứ cấp và khả năng mở rộng, thay vì chỉ nhìn vào tỷ lệ chuyển đổi trong phòng thí nghiệm.
Nhựa phân hủy sinh học và nhựa compostable cũng cần được sử dụng đúng bối cảnh. Một vật liệu có khả năng phân hủy trong điều kiện công nghiệp không nhất thiết phân hủy nhanh trong môi trường tự nhiên hoặc trong hệ thống xử lý rác thông thường. Nếu bị trộn vào dòng tái chế truyền thống, vật liệu này còn có thể ảnh hưởng đến chất lượng của dòng polymer khác. Vì vậy, nhãn hướng dẫn xử lý và hạ tầng tiếp nhận phải đi cùng sản phẩm.
Báo cáo “Turning off the Tap” của Chương trình Môi trường Liên Hợp Quốc tiếp cận ô nhiễm nhựa thông qua nhiều nhóm giải pháp, gồm loại bỏ những sản phẩm không cần thiết, thiết kế lại sản phẩm và tăng cường tuần hoàn. Cách tiếp cận này cho thấy tái chế là một phần của hệ thống, không phải biện pháp duy nhất đứng sau mọi quyết định về nhựa.
Doanh nghiệp cần chuyển từ mục tiêu công nghệ sang mục tiêu hệ thống
Đầu tư vào máy móc vẫn quan trọng, nhưng chưa đủ để tạo ra một hoạt động tái chế bền vững. Doanh nghiệp sản xuất nhựa có thể bắt đầu bằng việc lập bản đồ dòng vật liệu: nguyên liệu đến từ đâu, sản phẩm được sử dụng ở đâu, sau khi thải bỏ sẽ đi qua kênh thu gom nào và phần nào có khả năng quay trở lại sản xuất.
Nhà sản xuất bao bì cần làm việc sớm với đơn vị thu gom và tái chế để kiểm tra khả năng xử lý sản phẩm trong thực tế. Nhà tái chế cần phối hợp với khách hàng để thống nhất tiêu chuẩn hạt đầu ra thay vì chỉ bán theo tên polymer. Các thương hiệu cần tránh đặt mục tiêu tỷ lệ tái chế mà không tính đến nguồn cung, chất lượng và khả năng kiểm chứng. Còn cơ quan quản lý cần tạo điều kiện cho phân loại, thu gom và chia sẻ dữ liệu giữa các bên.
Những thỏa thuận dài hạn giữa nhà cung cấp phế liệu, nhà tái chế và doanh nghiệp sử dụng hạt tái sinh có thể giúp giảm biến động chất lượng. Các chương trình thu hồi riêng cho chai, khay hoặc bao bì công nghiệp cũng có thể tạo dòng nguyên liệu sạch hơn so với việc trộn tất cả chất thải vào một hệ thống chung. Tuy nhiên, hiệu quả của mỗi mô hình phải được đánh giá theo điều kiện địa phương, không thể sao chép máy móc từ thị trường này sang thị trường khác.
OECD Global Plastics Outlook nhấn mạnh mối liên hệ giữa sản xuất, sử dụng, quản lý chất thải và tác động môi trường của nhựa. Đối với doanh nghiệp, thông điệp quan trọng là trách nhiệm không dừng ở cổng nhà máy. Quyết định về vật liệu và thiết kế hôm nay sẽ ảnh hưởng đến chi phí thu gom, chất lượng tái chế và lượng chất thải cần xử lý sau này.
Trong bối cảnh các yêu cầu về kinh tế tuần hoàn và trách nhiệm môi trường ngày càng được chú ý, lợi thế cạnh tranh của doanh nghiệp nhựa sẽ không chỉ nằm ở công suất hoặc giá thành. Khả năng cung cấp vật liệu ổn định, chứng minh nguồn gốc, thiết kế sản phẩm phù hợp với hạ tầng thu hồi và phối hợp với đối tác trong chuỗi sẽ ngày càng quan trọng.
Tái chế nhựa vì thế cần được nhìn như một bài toán thiết kế và tổ chức thị trường, bên cạnh bài toán công nghệ. Một dây chuyền tốt có thể nâng giá trị của phế liệu, nhưng không thể bù đắp vô hạn cho sản phẩm được thiết kế khó thu gom, dòng rác bị trộn lẫn hoặc thị trường thiếu tiêu chuẩn chất lượng. Khi các quyết định được đưa ra từ đầu vòng đời, tái chế mới có cơ hội trở thành một phần thực chất của ngành nhựa tuần hoàn, thay vì chỉ là bước xử lý sau cùng.

Bài Viết Liên Quan
Tái chế nhựa cần bắt đầu từ thiết kế bao bì và chất lượng dòng vật liệu
Nhựa phân hủy sinh học không phải lời giải duy nhất cho ô nhiễm nhựa
EPR mở lại bài toán tái chế bao bì nhựa tại Việt Nam
Tái chế nhựa chỉ hiệu quả khi được thiết kế lại từ đầu chuỗi giá trị
Tái chế nhựa ở Việt Nam: Từ thu gom phân tán đến chuỗi giá trị có thể truy xuất
Tái chế nhựa: Từ bài toán thu gom đến yêu cầu thiết kế lại chuỗi giá trị
Bài Viết Cùng thể loại