Nhựa
Tái chế nhựa cần bắt đầu từ thiết kế bao bì và chất lượng dòng vật liệu
Th11
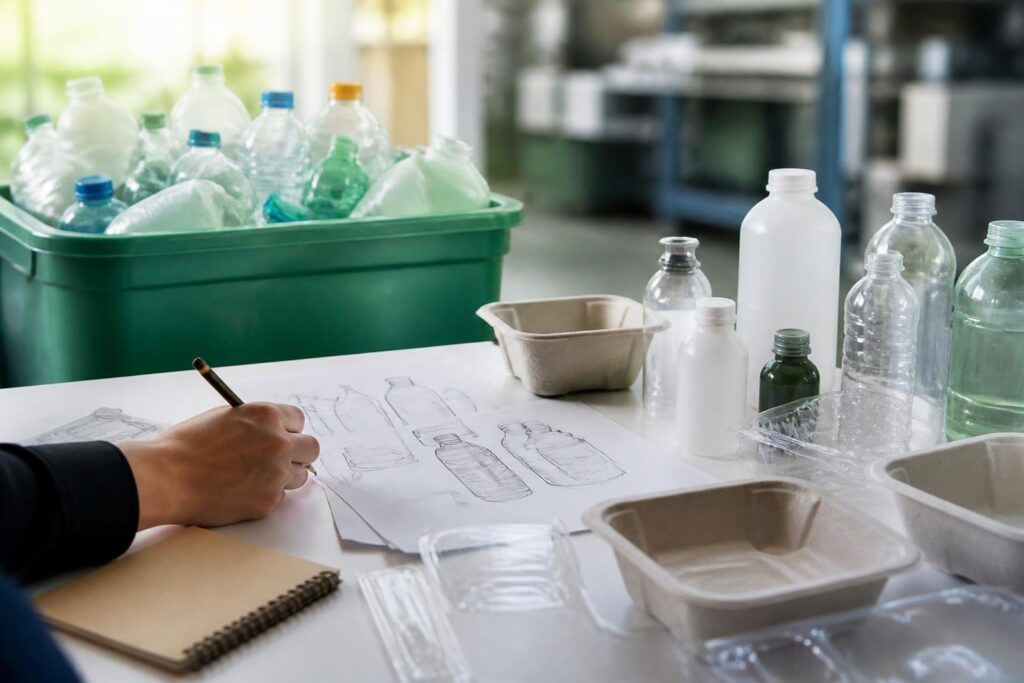
Trong nhiều năm, câu chuyện tái chế nhựa thường được nhìn từ khâu cuối cùng: thu gom sản phẩm đã qua sử dụng, đưa về cơ sở xử lý rồi tạo ra hạt nhựa tái sinh. Cách tiếp cận này cần thiết nhưng chưa đủ. Một sản phẩm có được tái chế hiệu quả hay không đã phần nào được quyết định ngay từ lúc lựa chọn vật liệu, thiết kế bao bì, sử dụng keo dán, mực in và phương án đóng gói.
Đối với ngành nhựa, thách thức hiện nay không chỉ là xử lý lượng rác phát sinh. Bài toán lớn hơn là duy trì chất lượng của dòng vật liệu trong suốt vòng đời sản phẩm. Khi nhiều loại nhựa bị trộn lẫn, dính thực phẩm, nhiễm tạp chất hoặc kết hợp với các lớp vật liệu khó tách, chi phí xử lý tăng lên và giá trị của nhựa sau thu hồi giảm xuống. Một phần vật liệu có thể phải chuyển sang các ứng dụng chất lượng thấp hơn, trong khi một phần khác không còn phù hợp với quy trình tái chế thông thường.
Vì vậy, tái chế nhựa đang chuyển từ một hoạt động xử lý chất thải sang một bài toán tổ chức lại chuỗi giá trị. Doanh nghiệp sản xuất bao bì, nhà máy nhựa, đơn vị thu gom, cơ sở tái chế, thương hiệu tiêu dùng và cơ quan quản lý đều có vai trò trong chuỗi này. Nếu chỉ tăng công suất tái chế mà không cải thiện chất lượng đầu vào, hiệu quả kinh tế và môi trường sẽ khó bền vững.
Chất lượng nhựa sau sử dụng quyết định khả năng tái chế
Nhựa không phải là một vật liệu duy nhất. Trong sản xuất và tiêu dùng, các loại polymer phổ biến gồm polyethylene terephthalate (PET), polyethylene mật độ cao (HDPE), polyethylene mật độ thấp (LDPE), polypropylene (PP), polystyrene (PS) và polyvinyl chloride (PVC). Mỗi loại có tính chất, nhiệt độ gia công, độ bền và thị trường đầu ra khác nhau.
Việc nhận diện mã nhựa trên bao bì giúp phân biệt vật liệu, nhưng ký hiệu này không đồng nghĩa với việc sản phẩm chắc chắn được tái chế tại mọi địa phương. Khả năng tái chế còn phụ thuộc vào hệ thống thu gom, công nghệ của cơ sở xử lý, mức độ sạch của vật liệu và nhu cầu đối với hạt nhựa tái sinh.
Chai PET tương đối thuận lợi cho việc thu gom và tái chế cơ học khi được phân loại đúng, làm sạch và loại bỏ các thành phần không phù hợp. Một số sản phẩm từ HDPE và PP cũng có thể được xử lý để tạo ra hạt tái sinh phục vụ các ứng dụng khác nhau. Tuy nhiên, bao bì nhiều lớp, màng mỏng, sản phẩm có màu đậm, vật liệu chứa phụ gia hoặc bao bì kết hợp giữa nhựa với giấy, kim loại có thể đòi hỏi quy trình tách riêng.
Trong thực tế, một dòng phế liệu nhựa bị lẫn nhiều loại polymer sẽ khó tạo ra sản phẩm có tính chất ổn định. Tạp chất hữu cơ, đất, kim loại, giấy và độ ẩm cũng làm tăng nguy cơ lỗi trong quá trình nghiền, rửa, đùn và tạo hạt. Nhà tái chế vì thế không chỉ cần nguyên liệu có khối lượng đủ lớn mà còn cần nguyên liệu có thành phần và chất lượng tương đối đồng nhất.
Tái chế cơ học và giới hạn cần được nhận diện
Tái chế cơ học là phương pháp phổ biến, thường gồm các công đoạn phân loại, nghiền, rửa, sấy, gia nhiệt và tạo hạt. Phương pháp này phù hợp với những dòng nhựa có thể thu gom tương đối sạch và ổn định. Ưu điểm là quy trình đã được ứng dụng rộng rãi, có thể triển khai ở nhiều quy mô và không làm thay đổi hoàn toàn cấu trúc polymer.
Nhược điểm là vật liệu có thể suy giảm một phần tính chất sau mỗi chu kỳ gia công, tùy loại nhựa và điều kiện xử lý. Không phải sản phẩm nhựa nào cũng có thể quay trở lại đúng ứng dụng ban đầu. Hạt PET tái sinh, chẳng hạn, có thể được sử dụng trong nhiều lĩnh vực nếu đáp ứng yêu cầu kỹ thuật và quy định an toàn tương ứng; nhưng việc đưa vật liệu tái sinh vào các ứng dụng nhạy cảm đòi hỏi kiểm soát nghiêm ngặt hơn về nguồn nguyên liệu, quy trình làm sạch và chất lượng sản phẩm.
Tái chế hóa học thường được giới thiệu như một hướng xử lý các dòng nhựa khó tái chế cơ học. Công nghệ này có thể phân tách hoặc chuyển đổi polymer thành các chất trung gian, monomer hoặc nguyên liệu cho quy trình khác, tùy công nghệ cụ thể. Tuy nhiên, đây không phải giải pháp thay thế tự động cho phân loại, giảm sử dụng và tái chế cơ học. Công nghệ có thể yêu cầu vốn đầu tư, năng lượng, nguyên liệu đầu vào và hệ thống kiểm soát phát thải phù hợp. Hiệu quả môi trường cần được đánh giá theo toàn bộ vòng đời, thay vì chỉ dựa trên khả năng tiếp nhận phế liệu.
Thiết kế bao bì là điểm can thiệp sớm nhất
Nếu một bao bì được thiết kế với quá nhiều lớp, nhiều loại vật liệu và các thành phần khó tháo rời, nhà tái chế sẽ phải xử lý một bài toán phức tạp hơn ngay cả khi người tiêu dùng đã bỏ sản phẩm đúng nơi quy định. Ngược lại, thiết kế đơn giản, giảm thành phần không cần thiết và sử dụng vật liệu tương thích có thể làm tăng khả năng phân loại và tái chế.
Thiết kế vì khả năng tái chế không có nghĩa là mọi bao bì đều phải dùng một loại nhựa duy nhất. Doanh nghiệp vẫn phải cân bằng giữa yêu cầu bảo vệ sản phẩm, thời hạn sử dụng, an toàn thực phẩm, khả năng chống ẩm, độ bền cơ học và chi phí. Tuy nhiên, các yếu tố này cần được xem xét cùng với giai đoạn sau sử dụng, thay vì chỉ đánh giá hiệu quả của bao bì trước khi sản phẩm đến tay người tiêu dùng.
Một số hướng tiếp cận thường được áp dụng gồm giảm khối lượng vật liệu, hạn chế phụ kiện khó tách, lựa chọn nhãn và keo phù hợp với quy trình rửa, giảm việc pha trộn polymer không cần thiết, đồng thời tạo điều kiện để nhận diện và phân loại sản phẩm. Những thay đổi này có thể không tạo ra kết quả ngay lập tức trên kệ hàng, nhưng ảnh hưởng trực tiếp đến tỷ lệ thu hồi, mức tiêu hao nước và năng lượng, cũng như chất lượng hạt nhựa sau xử lý.
Đối với các thương hiệu sử dụng bao bì, thiết kế còn liên quan đến khả năng truy xuất. Thông tin về loại vật liệu, thành phần và hướng dẫn thải bỏ nếu được trình bày rõ ràng có thể hỗ trợ phân loại tại nguồn. Tuy vậy, thông tin trên bao bì chỉ phát huy tác dụng khi đi cùng hạ tầng thu gom và xử lý tương ứng. Không nên tạo ấn tượng rằng một ký hiệu tái chế đơn lẻ có thể giải quyết toàn bộ vấn đề.
Phân loại tại nguồn và vai trò của khu vực phi chính thức
Nhựa sau sử dụng có giá trị khác nhau tùy loại. Chai PET trong, sạch và được ép kiện thường có đầu ra khác với màng nhựa lẫn tạp chất hoặc bao bì nhiều lớp. Nếu tất cả được trộn chung từ đầu, chi phí phân loại về sau sẽ tăng, còn chất lượng vật liệu giảm.
Phân loại tại nguồn có thể giúp giữ lại những dòng vật liệu có giá trị và giảm lượng rác phải xử lý cuối cùng. Tuy nhiên, để mô hình này hoạt động, người dân cần có hướng dẫn dễ hiểu, dụng cụ chứa phù hợp, lịch thu gom ổn định và điểm tiếp nhận thực sự phân loại. Nếu các dòng rác đã tách lại bị trộn trong quá trình vận chuyển, niềm tin của người dân sẽ suy giảm.
Tại nhiều đô thị, lực lượng thu gom ve chai và các cơ sở thu mua phế liệu vẫn giữ vai trò quan trọng trong việc đưa nhựa có giá trị trở lại chuỗi tái chế. Họ có kinh nghiệm nhận diện vật liệu, phân loại theo chất lượng và kết nối với các cơ sở xử lý. Báo cáo của Ngân hàng Thế giới về chẩn đoán ô nhiễm nhựa tại Việt Nam đã đề cập đến vai trò của khu vực phi chính thức trong hệ thống thu gom và tái chế, đồng thời cho thấy việc cải thiện quản lý chất thải cần tính đến sinh kế và điều kiện làm việc của lực lượng này.
Điều đó đặt ra yêu cầu không chỉ xây dựng thêm các chương trình thu gom hiện đại, mà còn tổ chức mối liên kết công bằng hơn với mạng lưới thu gom hiện có. Các giải pháp có thể bao gồm điểm giao nhận minh bạch, tiêu chuẩn an toàn lao động, đào tạo phân loại, cơ chế thanh toán rõ ràng và kết nối dữ liệu giữa đơn vị thu gom với nhà tái chế.
Trách nhiệm mở rộng của nhà sản xuất tạo áp lực mới cho chuỗi giá trị
Luật Bảo vệ môi trường năm 2020 của Việt Nam đưa trách nhiệm mở rộng của nhà sản xuất, thường được gọi là EPR, vào khung quản lý chất thải. Theo lộ trình pháp lý, doanh nghiệp sản xuất và nhập khẩu một số nhóm sản phẩm, bao bì phải thực hiện trách nhiệm tái chế hoặc đóng góp tài chính cho hoạt động quản lý chất thải theo quy định. Nghị định 08/2022/NĐ-CP quy định chi tiết một số nội dung của luật này.
EPR làm thay đổi cách nhìn về chi phí bao bì. Trước đây, phần lớn gánh nặng xử lý thường xuất hiện sau khi sản phẩm được bán và bị thải bỏ. Khi trách nhiệm được phân bổ trở lại cho nhà sản xuất và nhà nhập khẩu, quyết định về vật liệu, định lượng, thiết kế và kênh phân phối có thể chịu tác động rõ hơn từ chi phí cuối vòng đời.
Điều này không đồng nghĩa với việc doanh nghiệp chỉ cần hoàn thành nghĩa vụ tài chính là có thể bỏ qua thiết kế sản phẩm. Một hệ thống EPR hiệu quả cần gắn nguồn đóng góp với kết quả thu gom, tái chế và chất lượng vật liệu. Nếu bao bì khó tái chế vẫn được đưa ra thị trường với số lượng lớn, chi phí xã hội và chi phí xử lý có thể tiếp tục tăng dù tổng lượng thu gom được cải thiện.
Đối với doanh nghiệp nhựa, EPR cũng có thể tạo ra nhu cầu mới về dữ liệu. Doanh nghiệp cần biết mình đang sử dụng bao nhiêu vật liệu nguyên sinh, bao nhiêu nhựa tái sinh, bao bì được phân phối ở đâu và sau sử dụng có thể đi vào hệ thống nào. Những dữ liệu này hỗ trợ việc lập kế hoạch nguyên liệu, đánh giá phát thải và đáp ứng yêu cầu của khách hàng trong chuỗi cung ứng.
Doanh nghiệp cần chuyển từ mua hạt tái sinh sang quản trị nguồn vật liệu
Việc sử dụng hạt nhựa tái sinh thường gặp ba nhóm thách thức: chất lượng không ổn định, nguồn cung phân tán và yêu cầu kỹ thuật của sản phẩm đầu ra. Nếu không kiểm soát được nguồn phế liệu, doanh nghiệp có thể gặp biến động về màu sắc, độ ẩm, tạp chất, độ nhớt hoặc tính chất cơ học của hạt nhựa.
Giải pháp không chỉ nằm ở việc kiểm tra lô hàng cuối cùng. Doanh nghiệp có thể xây dựng tiêu chuẩn đầu vào, phân loại nhà cung cấp, kiểm soát quy trình nghiền và rửa, lưu mẫu, theo dõi tỷ lệ hao hụt và đánh giá sự ổn định của sản phẩm qua từng lô. Với các ứng dụng yêu cầu cao, việc truy xuất nguồn gốc và kiểm soát chất gây nhiễm cần được đặt ở vị trí trung tâm.
Nhà sản xuất bao bì cũng cần trao đổi sớm với khách hàng về tỷ lệ nhựa tái sinh có thể sử dụng. Không phải mọi sản phẩm đều có cùng yêu cầu về độ trong, màu sắc, độ bền hoặc an toàn. Một số ứng dụng có thể phù hợp với vật liệu tái sinh có màu hoặc tính chất khác biệt, trong khi những ứng dụng khác cần tiêu chuẩn cao hơn. Việc xác định đúng ứng dụng giúp tránh kỳ vọng không thực tế và hạn chế tình trạng dùng vật liệu tái sinh chỉ để đáp ứng mục tiêu hình thức.
Ở cấp độ rộng hơn, thị trường nhựa tái sinh chỉ phát triển ổn định khi có cả nguồn cung và nhu cầu. Nếu người mua chỉ tìm vật liệu tái sinh khi giá thấp hơn nhựa nguyên sinh, nhà tái chế sẽ khó đầu tư dài hạn vào thiết bị và kiểm soát chất lượng. Ngược lại, nếu cam kết mua được xây dựng trên tiêu chuẩn rõ ràng, các cơ sở xử lý có thêm cơ sở để nâng cấp công nghệ.
Không nên đánh đồng tái chế với giải pháp duy nhất cho ô nhiễm nhựa
Tái chế giúp thu hồi giá trị vật liệu, nhưng không loại bỏ nhu cầu giảm sử dụng những sản phẩm không cần thiết, tăng độ bền của sản phẩm hoặc cải thiện hệ thống thu gom. Báo cáo của OECD trong Global Plastics Outlook nhấn mạnh rằng khủng hoảng nhựa có liên quan đến toàn bộ vòng đời vật liệu, từ sản xuất, tiêu dùng đến quản lý sau sử dụng. Vì vậy, chỉ tăng công suất tái chế mà không kiểm soát lượng vật liệu đưa vào thị trường có thể không đủ để giảm áp lực lên môi trường.
Nhựa phân hủy sinh học và nhựa có khả năng ủ compost cũng cần được đánh giá theo điều kiện sử dụng cụ thể. Một vật liệu được quảng bá là có thể phân hủy không có nghĩa là nó sẽ tự biến mất trong mọi môi trường. Nhiều loại vật liệu cần điều kiện nhiệt độ, độ ẩm, thời gian và cơ sở xử lý phù hợp. Nếu bị trộn vào dòng nhựa thông thường, chúng có thể ảnh hưởng đến chất lượng tái chế. Do đó, thông tin về cách thu gom và xử lý phải đi kèm với việc đưa sản phẩm ra thị trường.
Trong bối cảnh đó, thứ tự ưu tiên hợp lý thường bắt đầu từ giảm vật liệu không cần thiết, kéo dài thời gian sử dụng, tái sử dụng khi phù hợp, tái chế các dòng có thể thu hồi và xử lý phần còn lại bằng phương án đáp ứng yêu cầu môi trường. Thứ tự này không phủ nhận vai trò của công nghệ, mà giúp công nghệ được dùng đúng chỗ.
Đối với ngành nhựa Việt Nam, cơ hội nằm ở việc xây dựng các dòng nguyên liệu có chất lượng, minh bạch và ổn định hơn. Doanh nghiệp nào kết hợp được thiết kế bao bì, thu gom, kiểm soát phế liệu và tiêu chuẩn hạt tái sinh sẽ có lợi thế khi khách hàng ngày càng quan tâm đến dấu vết môi trường của sản phẩm.
Tái chế nhựa vì thế không phải là một công đoạn tách rời ở cuối chuỗi. Đó là kết quả của nhiều quyết định nối tiếp nhau: chọn vật liệu nào, thiết kế ra sao, thu gom ở đâu, phân loại thế nào, xử lý bằng công nghệ gì và đưa hạt tái sinh vào ứng dụng nào. Khi những quyết định này được liên kết, nhựa sau sử dụng mới có cơ hội trở lại nền kinh tế với giá trị cao hơn, thay vì nhanh chóng trở thành chất thải khó kiểm soát.

Bài Viết Liên Quan
Nhựa phân hủy sinh học không phải lời giải duy nhất cho ô nhiễm nhựa
Tái chế nhựa: Vì sao công nghệ không thể thay thế khâu thiết kế sản phẩm
EPR mở lại bài toán tái chế bao bì nhựa tại Việt Nam
Tái chế nhựa chỉ hiệu quả khi được thiết kế lại từ đầu chuỗi giá trị
Tái chế nhựa ở Việt Nam: Từ thu gom phân tán đến chuỗi giá trị có thể truy xuất
Tái chế nhựa: Từ bài toán thu gom đến yêu cầu thiết kế lại chuỗi giá trị
Bài Viết Cùng thể loại