Nhựa · 8 Tháng 11, 2026
Tái chế nhựa: Nút thắt không chỉ nằm ở khâu thu gom
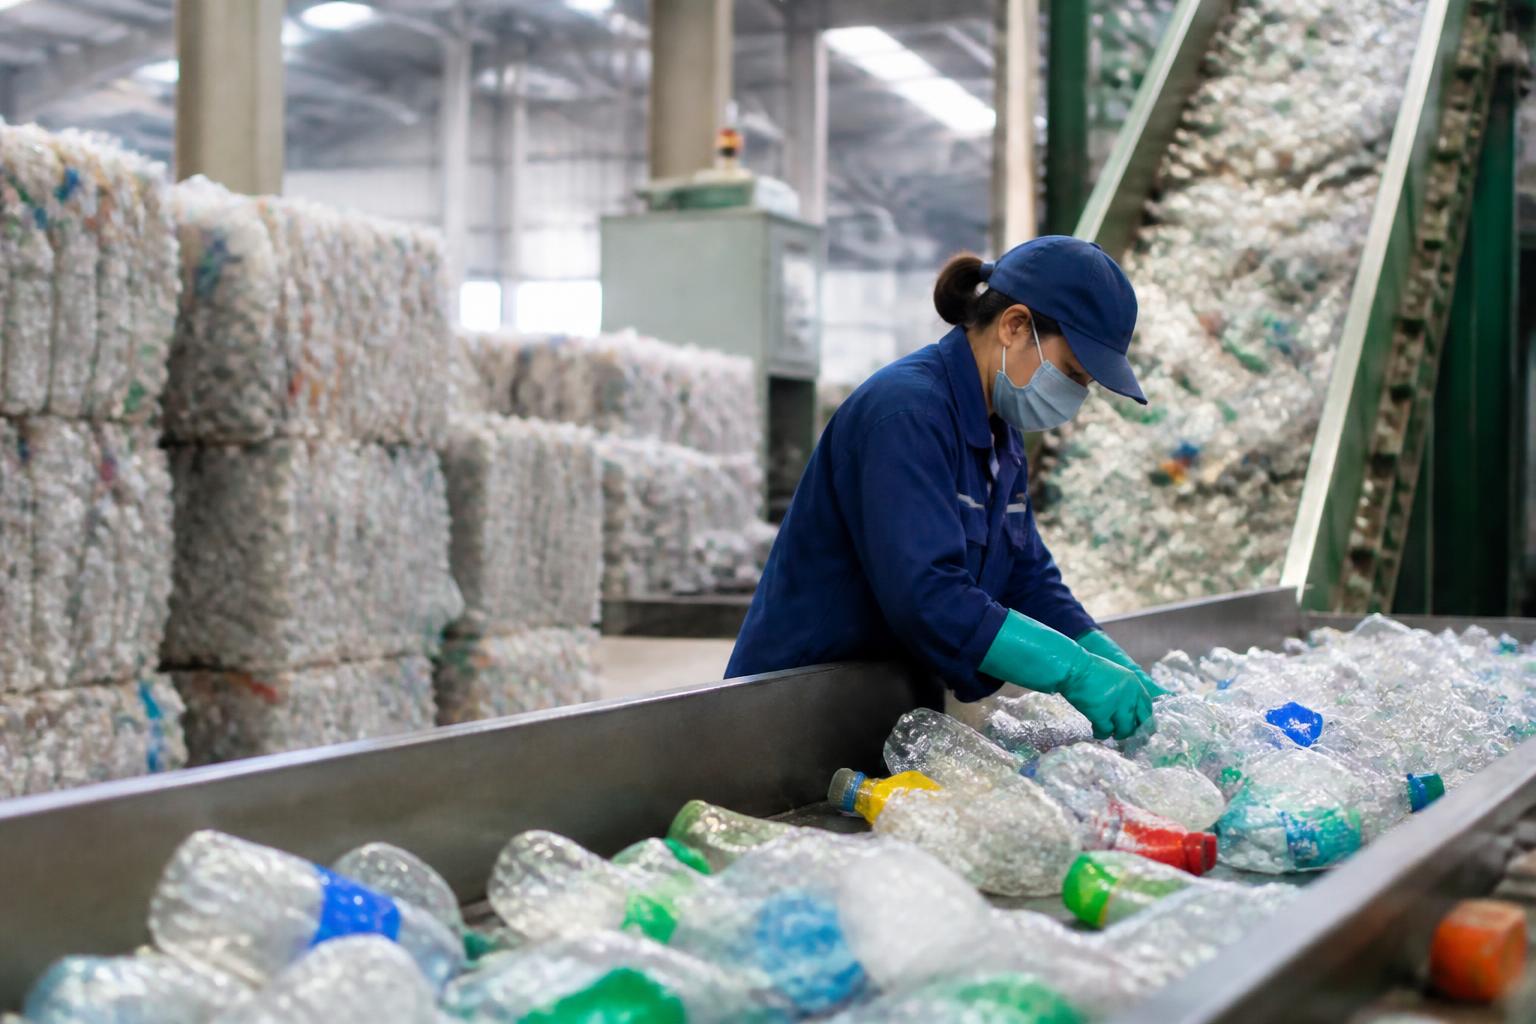
Trong nhiều năm, câu chuyện về nhựa thường được nhìn từ hai phía đối lập: nhựa là vật liệu giá rẻ, nhẹ và hữu ích trong sản xuất; nhưng chất thải nhựa lại trở thành một trong những thách thức môi trường đáng chú ý nhất. Cách nhìn này đang dần thay đổi. Vấn đề không chỉ là giảm lượng nhựa được sản xuất hay thu gom nhiều hơn, mà còn là làm thế nào để giữ vật liệu ở lại trong nền kinh tế lâu nhất có thể, với chất lượng đủ để tiếp tục được sử dụng.
Đó là lý do tái chế nhựa không thể được đánh giá chỉ bằng số lượng phế liệu thu gom. Một chai nhựa PET trong suốt, được phân loại riêng và không lẫn tạp chất, có giá trị hoàn toàn khác so với một hỗn hợp bao bì nhiều lớp, nhựa bẩn hoặc sản phẩm làm từ nhiều loại polymer. Cùng được gọi là “rác nhựa”, nhưng khả năng tái chế, chi phí xử lý và thị trường đầu ra của chúng không giống nhau.
Các nghiên cứu quốc tế cho thấy bài toán này mang tính hệ thống. Báo cáo Global Plastics Outlook của Tổ chức Hợp tác và Phát triển Kinh tế (OECD) nhận định hoạt động tái chế nhựa trên toàn cầu vẫn chiếm tỷ lệ nhỏ so với tổng lượng chất thải nhựa phát sinh. Trong khi đó, Chương trình Môi trường Liên Hợp Quốc (UNEP) cho rằng giảm ô nhiễm nhựa đòi hỏi sự kết hợp giữa cắt giảm nhựa không cần thiết, thiết kế lại sản phẩm, mở rộng tái sử dụng và cải thiện hệ thống quản lý chất thải.
Tái chế bắt đầu từ thiết kế sản phẩm
Ở cuối vòng đời sản phẩm, nhà máy tái chế thường phải xử lý những hạn chế đã được “đóng gói” ngay từ khâu thiết kế. Bao bì có nhiều lớp vật liệu, sử dụng keo khó tách, màu sắc đậm hoặc gắn quá nhiều thành phần phụ có thể bảo vệ sản phẩm tốt hơn trong quá trình lưu thông, nhưng lại làm phức tạp công đoạn phân loại và tái chế.
Với một sản phẩm nhựa đơn vật liệu, quy trình thường dễ kiểm soát hơn: phế liệu được phân loại theo polymer, làm sạch, nghiền, tạo hạt và kiểm tra chất lượng. Ngược lại, sản phẩm kết hợp giữa nhựa với giấy, kim loại hoặc các lớp polymer khác có thể cần công nghệ tách chuyên dụng. Nếu chi phí xử lý cao hơn giá trị hạt nhựa thu hồi, phế liệu sẽ khó tìm được đầu ra thương mại.
Điều này không có nghĩa mọi bao bì đa lớp đều có thể lập tức thay thế bằng một loại vật liệu khác. Bao bì còn phải đáp ứng yêu cầu về bảo quản, an toàn thực phẩm, khối lượng, độ bền và chi phí. Tuy nhiên, thiết kế có khả năng tái chế đang trở thành một tiêu chí quan trọng hơn khi doanh nghiệp đánh giá vòng đời sản phẩm và chuẩn bị cho các yêu cầu môi trường mới.
Trong thực tế, một sản phẩm dễ tái chế cần được xem xét từ nhiều chi tiết: loại polymer sử dụng, màu sắc, nhãn, nắp, keo dán, phụ gia và khả năng tháo rời các bộ phận. Những quyết định tưởng như nhỏ này có thể ảnh hưởng trực tiếp đến độ tinh khiết của dòng phế liệu, hiệu suất dây chuyền và chất lượng hạt nhựa tái sinh.
Chất lượng phế liệu quyết định hiệu quả kinh tế
Thu gom riêng có ý nghĩa lớn hơn thu gom nhiều
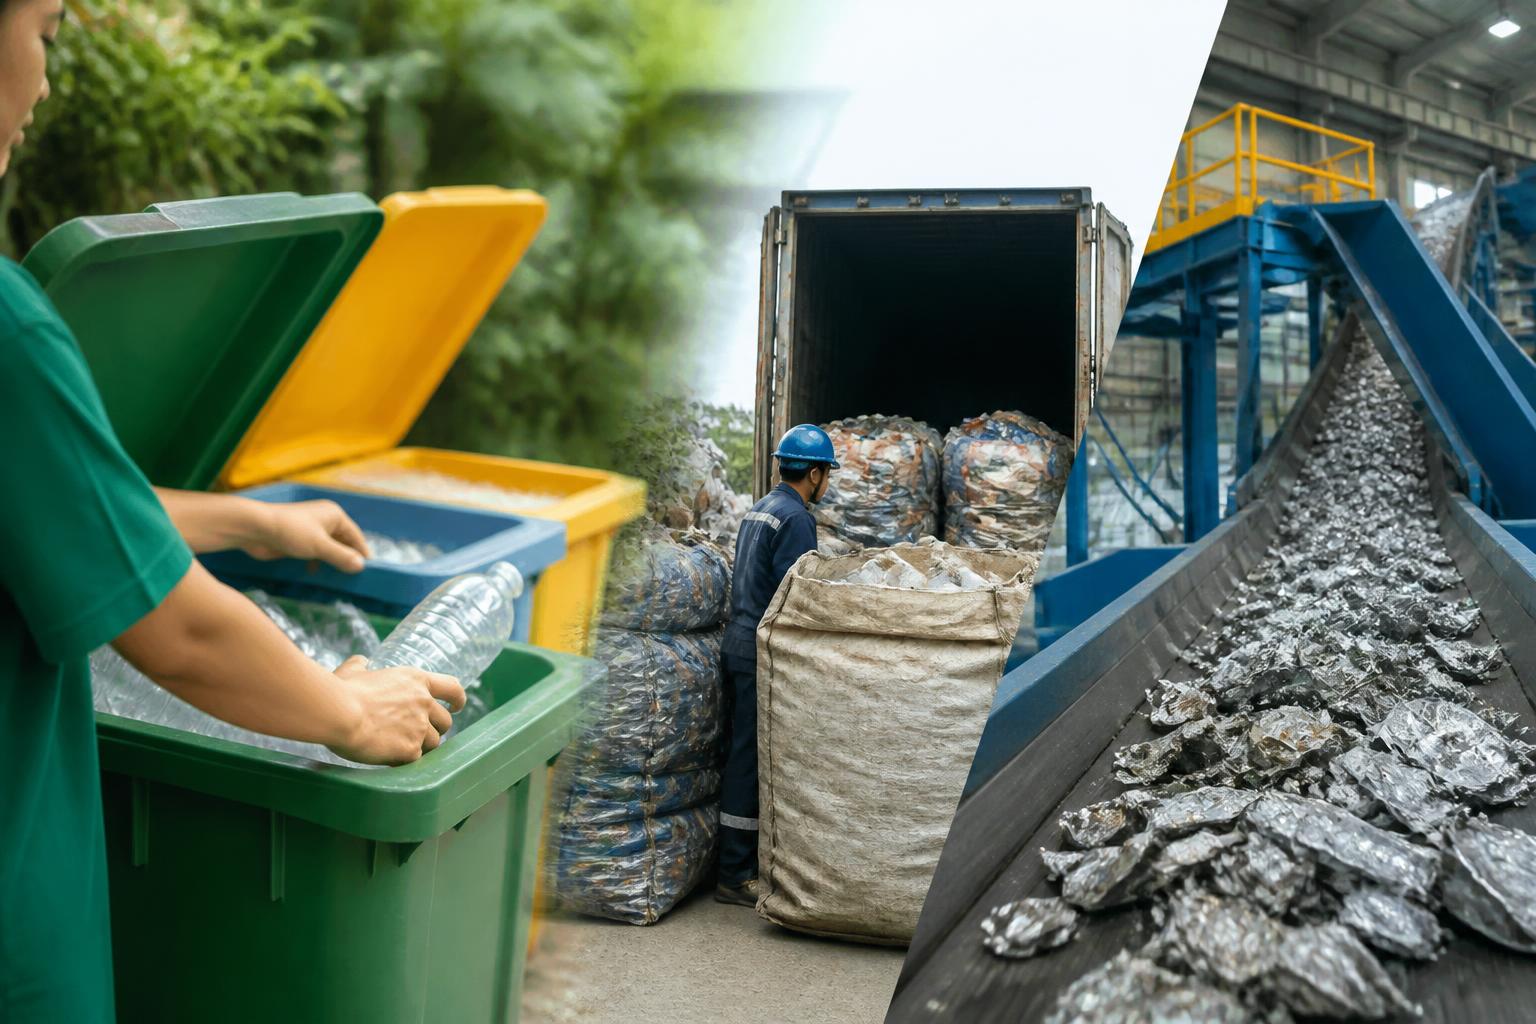
Trong chuỗi tái chế, phế liệu là nguyên liệu đầu vào. Nếu nguyên liệu không ổn định, nhà máy khó duy trì chất lượng sản phẩm và khó ký hợp đồng dài hạn với khách hàng. Vì vậy, phân loại tại nguồn thường được xem là một trong những điều kiện quan trọng để nâng hiệu quả tái chế.
Phế liệu nhựa sau khi bị trộn lẫn với rác hữu cơ có thể nhiễm bẩn, phát sinh mùi và cần nhiều công đoạn rửa hơn. Nước rửa, năng lượng sấy và nhân công làm tăng chi phí vận hành. Một số loại nhựa khi bị gia nhiệt nhiều lần cũng có thể suy giảm tính chất, khiến hạt tái sinh chỉ phù hợp với những ứng dụng có yêu cầu thấp hơn.
Không phải mọi sản phẩm nhựa đều có thể tái chế thành chính sản phẩm ban đầu. Tái chế cơ học thường làm sạch, nghiền, nấu chảy và tạo hạt lại vật liệu. Công nghệ này phù hợp với những dòng nhựa tương đối đồng nhất và có chất lượng đầu vào được kiểm soát. Khi phế liệu quá pha tạp hoặc suy giảm tính chất, doanh nghiệp có thể phải lựa chọn những sản phẩm đầu ra khác, hoặc cân nhắc các phương án xử lý khác theo quy định.
Đây là điểm cần phân biệt rõ trong các thông điệp về kinh tế tuần hoàn. “Có thể thu gom” không đồng nghĩa với “có thể tái chế hiệu quả”, và “được tái chế” cũng không mặc nhiên có nghĩa là vật liệu sẽ quay lại đúng ứng dụng ban đầu. Muốn đánh giá một giải pháp, cần xem xét toàn bộ chuỗi: tỷ lệ thu gom, độ sạch, hao hụt trong xử lý, năng lượng sử dụng, chất lượng hạt tái sinh và thị trường tiêu thụ.
Hạt nhựa tái sinh cần thị trường ổn định
Doanh nghiệp tái chế không chỉ bán một thông điệp môi trường; họ phải bán vật liệu đáp ứng yêu cầu kỹ thuật. Khách hàng sản xuất bao bì, linh kiện, đồ gia dụng hoặc sản phẩm xây dựng thường quan tâm đến độ ổn định của hạt nhựa, màu sắc, độ ẩm, tạp chất, chỉ số chảy và khả năng đáp ứng quy chuẩn liên quan.
Với một số ứng dụng, nhựa nguyên sinh vẫn có lợi thế về độ ổn định và khả năng kiểm soát. Khi giá nhựa nguyên sinh giảm hoặc chênh lệch giá với hạt tái sinh thu hẹp, người mua có thể giảm động lực sử dụng vật liệu tái chế nếu không chịu thêm yêu cầu từ khách hàng, thị trường xuất khẩu hoặc chính sách.
Ngược lại, khi doanh nghiệp có hợp đồng đầu ra rõ ràng, yêu cầu kỹ thuật minh bạch và nguồn phế liệu ổn định, tái chế có cơ hội trở thành hoạt động công nghiệp dài hạn thay vì phụ thuộc vào các đợt tăng giá ngắn hạn. Đây là lý do các nhà máy cần đầu tư không chỉ vào thiết bị nghiền, rửa và tạo hạt, mà còn vào kiểm nghiệm, truy xuất nguồn nguyên liệu và quản trị chất lượng.
Trách nhiệm mở rộng của nhà sản xuất tạo thêm động lực
Ở Việt Nam, Luật Bảo vệ môi trường năm 2020 và Nghị định 08/2022/NĐ-CP đã thiết lập khung trách nhiệm mở rộng của nhà sản xuất, nhập khẩu, thường được gọi là EPR. Theo cơ chế này, nhà sản xuất và nhà nhập khẩu một số nhóm sản phẩm, bao bì phải thực hiện trách nhiệm tái chế hoặc đóng góp tài chính cho hoạt động xử lý chất thải theo lộ trình và quy định áp dụng.
EPR có thể tạo ra nguồn lực mới cho hệ thống thu gom, phân loại và tái chế. Quan trọng hơn, cơ chế này đưa chi phí cuối vòng đời của sản phẩm trở thành một phần trong quyết định kinh doanh. Doanh nghiệp không chỉ cân nhắc giá nguyên liệu và chi phí sản xuất, mà còn phải quan tâm đến khả năng thu hồi, tái chế và chứng minh việc thực hiện nghĩa vụ.
Tuy vậy, EPR không tự động giải quyết mọi điểm yếu của thị trường. Nếu tiêu chí tái chế không gắn với chất lượng thực tế của vật liệu đầu ra, nguồn tiền có thể tập trung vào khâu thu gom nhưng chưa đủ thúc đẩy nâng cấp công nghệ. Nếu dữ liệu về khối lượng bao bì đưa ra thị trường, lượng thu hồi và kết quả xử lý không được kiểm soát, việc đánh giá hiệu quả cũng sẽ gặp khó khăn.
Đối với doanh nghiệp sản xuất bao bì, EPR là áp lực tuân thủ nhưng cũng có thể trở thành động lực đổi mới. Những lựa chọn như giảm vật liệu không cần thiết, chuyển sang thiết kế đơn vật liệu, hạn chế phụ kiện khó tách hoặc tăng tỷ lệ nhựa tái sinh phù hợp có thể giúp giảm chi phí và rủi ro trong dài hạn. Mức độ hiệu quả phụ thuộc vào việc doanh nghiệp có dữ liệu vòng đời sản phẩm và phối hợp được với đơn vị thu gom, tái chế hay không.
Công nghệ phải đi cùng kiểm soát chất lượng
Đầu tư công nghệ là một phần quan trọng của ngành tái chế nhựa, nhưng thiết bị hiện đại không thể thay thế nguyên liệu đầu vào phù hợp. Dây chuyền phân loại tự động, hệ thống rửa hiệu suất cao, thiết bị lọc nóng chảy hoặc công nghệ kiểm tra trực tuyến có thể cải thiện năng suất và độ ổn định. Tuy nhiên, hiệu quả cuối cùng vẫn phụ thuộc vào loại phế liệu được đưa vào dây chuyền và cách vận hành.
Tái chế cơ học hiện phù hợp với nhiều dòng nhựa có cấu trúc tương đối ổn định. Một số công nghệ xử lý bằng nhiệt hoặc hóa học được nghiên cứu nhằm xử lý những dòng phế liệu khó tái chế cơ học. Dù vậy, mỗi công nghệ có yêu cầu riêng về đầu vào, tiêu thụ năng lượng, kiểm soát phát thải, chi phí đầu tư và chất lượng sản phẩm. Không nên xem một công nghệ là lời giải chung cho mọi loại chất thải nhựa.
Đặc biệt, các tuyên bố về “tái chế hóa học” cần được đánh giá dựa trên dữ liệu cụ thể: loại nguyên liệu có thể xử lý, tỷ lệ thu hồi, nhu cầu năng lượng, sản phẩm phụ và khả năng đáp ứng quy định môi trường. Nếu thiếu đánh giá vòng đời và kiểm chứng độc lập, việc gọi một quy trình là giải pháp tuần hoàn có thể tạo ra kỳ vọng vượt quá hiệu quả thực tế.
Ở cấp nhà máy, các chỉ số như tỷ lệ hao hụt, lượng nước sử dụng, tiêu thụ điện, tỷ lệ tạp chất và tỷ lệ sản phẩm đạt chuẩn có ý nghĩa thiết thực hơn những khẩu hiệu chung. Các chỉ số này giúp doanh nghiệp xác định điểm cần cải thiện, đồng thời cung cấp cơ sở để khách hàng đánh giá độ tin cậy của hạt nhựa tái sinh.
Doanh nghiệp cần chuyển từ mua phế liệu sang quản trị chuỗi cung ứng
Một trong những thay đổi quan trọng của ngành là nhìn phế liệu nhựa như một dòng nguyên liệu cần quản trị, thay vì nguồn hàng có thể mua bán tùy thời điểm. Nhà máy tái chế cần xây dựng quan hệ ổn định với đơn vị thu gom, cơ sở phân loại, nhà sản xuất bao bì và khách hàng sử dụng hạt tái sinh.
Quan hệ này có thể bao gồm tiêu chuẩn phân loại, yêu cầu độ ẩm và tạp chất, cơ chế kiểm tra lô hàng, phương thức truy xuất và thỏa thuận về chất lượng đầu ra. Khi tiêu chuẩn được thống nhất, người thu gom có thêm động lực tách riêng các dòng nhựa có giá trị; nhà tái chế giảm rủi ro nguyên liệu; còn nhà sản xuất có thể chủ động hơn trong kế hoạch sử dụng hạt tái sinh.
Các doanh nghiệp đưa sản phẩm ra thị trường cũng cần tránh cách tiếp cận chỉ tập trung vào tỷ lệ nhựa tái chế trong bao bì. Tỷ lệ này là một chỉ báo, nhưng chưa phản ánh toàn bộ tác động. Cần đồng thời xem xét sản phẩm có được thu gom hay không, có hệ thống tái chế tương ứng hay không, hạt tái sinh có thực sự thay thế vật liệu nguyên sinh hay không và quá trình xử lý có đáp ứng yêu cầu an toàn, môi trường hay không.
Đối với người tiêu dùng, phân loại đúng và giảm sử dụng những sản phẩm nhựa dùng một lần không cần thiết vẫn là những hành động có ý nghĩa. Nhưng trách nhiệm không thể đặt hết lên người tiêu dùng. Thiết kế sản phẩm, hạ tầng thu gom, tiêu chuẩn vật liệu, đầu tư công nghệ và cơ chế thị trường đều nằm trong phần việc của doanh nghiệp và cơ quan quản lý.
Triển vọng của ngành phụ thuộc vào chất lượng hệ sinh thái
Xu hướng chuyển đổi xanh đang tạo thêm nhu cầu đối với vật liệu tái sinh, nhưng nhu cầu này sẽ không tăng bền vững nếu thiếu niềm tin về chất lượng và nguồn gốc. Các ngành sử dụng nhựa cần có tiêu chuẩn kỹ thuật rõ ràng để xác định khi nào hạt tái sinh có thể thay thế một phần hoặc toàn bộ nhựa nguyên sinh. Cơ quan quản lý cần tiếp tục hoàn thiện hướng dẫn, dữ liệu và cơ chế giám sát. Còn doanh nghiệp phải chứng minh hiệu quả bằng kết quả đo lường thay vì chỉ bằng cam kết.
Trong bối cảnh đó, ngành tái chế nhựa có thể hình thành nhiều phân khúc khác nhau. Dòng PET, HDPE hoặc PP tương đối sạch có thể tiếp tục được ưu tiên vì có giá trị vật liệu và thị trường rõ hơn. Các loại nhựa pha tạp, bao bì nhiều lớp hoặc phế liệu nhiễm bẩn sẽ đòi hỏi giải pháp riêng, có thể kết hợp giữa giảm sử dụng, thiết kế lại, tái sử dụng và công nghệ xử lý phù hợp.
Điều cần tránh là đánh đồng mọi hoạt động thu gom với kinh tế tuần hoàn. Một hệ thống thực sự tuần hoàn phải giữ được giá trị của vật liệu, hạn chế thất thoát, kiểm soát tác động môi trường và tạo ra đầu ra có nhu cầu thực. Khi các mắt xích này liên kết với nhau, tái chế nhựa mới có thể chuyển từ hoạt động xử lý cuối đường ống thành một ngành công nghiệp cung cấp nguyên liệu thứ cấp cho sản xuất.
Vì vậy, câu hỏi then chốt của ngành không chỉ là “thu gom được bao nhiêu nhựa”, mà là “bao nhiêu nhựa có thể trở lại thị trường với chất lượng, chi phí và mức độ an toàn có thể chấp nhận”. Câu trả lời sẽ phụ thuộc vào những quyết định được đưa ra ngay từ lúc thiết kế sản phẩm, cách tổ chức chuỗi thu gom và khả năng chứng minh hiệu quả của từng công nghệ xử lý.
Bài viết liên quan

Nhựa tự phân hủy không phải là lời giải đơn giản cho ô nhiễm trắng
Trong nỗ lực giảm ô nhiễm trắng, nhựa tự phân hủy thường được giới thiệu như một lựa chọn thay thế cho nhựa truyền thống. Tuy nhiên, cách gọi này dễ tạo ra kỳ vọng vượt quá khả năng thực tế của vật liệu. Một sản phẩm được dán nhãn “phân hủy sinh học” không
Đọc tiếp
Tái chế nhựa: Từ bài toán thu gom đến yêu cầu thiết kế lại sản phẩm
Tái chế nhựa thường được nhìn nhận như một bài toán công nghệ: làm thế nào để rửa, nghiền và tạo hạt từ sản phẩm đã qua sử dụng. Tuy nhiên, hiệu quả thực tế của một hệ thống tái chế lại được quyết định từ trước khi sản phẩm xuất hiện tại nhà máy.
Đọc tiếp
EPR không chỉ là nghĩa vụ pháp lý, mà là bài kiểm tra năng lực tái chế nhựa
Trong nhiều năm, câu chuyện về nhựa tại Việt Nam thường được nhìn từ hai phía tách biệt. Một phía là nhu cầu tăng nhanh của sản xuất, xây dựng, tiêu dùng và thương mại điện tử. Phía còn lại là rác thải nhựa, những điểm tập kết quá tải và áp lực giảm ô
Đọc tiếp
Tái chế nhựa: từ xử lý chất thải đến thiết kế lại chuỗi giá trị
Trong nhiều năm, tái chế nhựa thường được nhìn nhận như công đoạn cuối cùng của vòng đời sản phẩm: chất thải được thu gom, đưa về cơ sở xử lý, sau đó chuyển thành hạt nhựa tái sinh. Cách tiếp cận này có phần đúng, nhưng chưa đủ. Nếu sản phẩm ban đầu khó
Đọc tiếp
EPR buộc ngành nhựa chuyển từ bán sản phẩm sang quản trị cả vòng đời bao bì
Trong nhiều năm, bài toán của ngành nhựa Việt Nam thường được nhìn từ phía sản xuất: nguồn hạt nhựa, công suất máy móc, đơn hàng xuất khẩu và giá thành. Tuy nhiên, khi yêu cầu về trách nhiệm mở rộng của nhà sản xuất, thường gọi là EPR, được đưa vào khung pháp lý
Đọc tiếp
Tái chế nhựa không đủ: Doanh nghiệp cần làm gì để giảm rác thải từ đầu chuỗi
Trong nhiều năm, tái chế được xem là lời giải trung tâm cho rác thải nhựa. Cách tiếp cận này có cơ sở: nhựa sau sử dụng vẫn chứa giá trị vật liệu, còn việc đưa polymer trở lại dây chuyền sản xuất có thể giảm nhu cầu sử dụng nguyên liệu nguyên sinh. Tuy
Đọc tiếp