Nhựa
Tái chế nhựa: Bài toán không chỉ nằm ở công nghệ xử lý
Th11
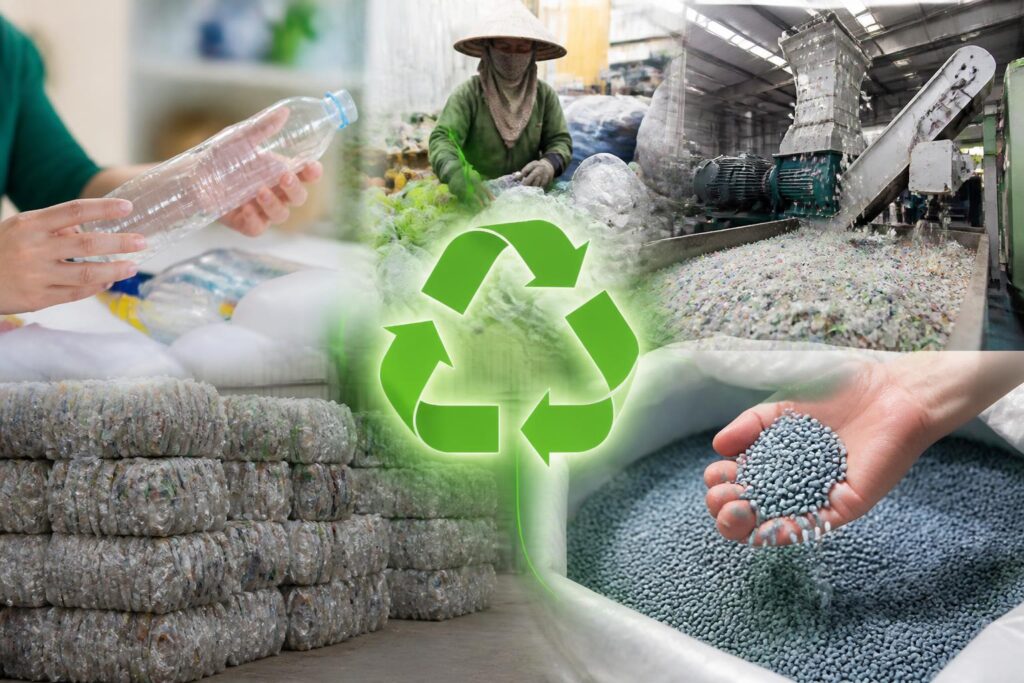
Trong nhiều năm, tái chế thường được xem là khâu cuối cùng để xử lý các sản phẩm nhựa sau sử dụng. Cách nhìn này đang bộc lộ giới hạn. Một chai nhựa có thể được tái chế hiệu quả nếu được thu gom riêng, làm từ vật liệu phù hợp và không bị trộn lẫn với các dòng chất thải khác. Ngược lại, ngay cả một nhà máy có dây chuyền hiện đại cũng khó tạo ra hạt nhựa tái sinh ổn định từ nguồn đầu vào lẫn tạp chất, nhiều lớp vật liệu hoặc không rõ thành phần.
Vì vậy, vấn đề của ngành tái chế nhựa không chỉ là xây thêm nhà máy. Đây là bài toán liên kết giữa thiết kế bao bì, hành vi tiêu dùng, hệ thống thu gom, tiêu chuẩn chất lượng, trách nhiệm của nhà sản xuất và khả năng tiêu thụ sản phẩm tái sinh. Nếu một mắt xích yếu, chi phí sẽ dồn sang các khâu còn lại, trong khi giá trị vật liệu bị suy giảm.
Các nghiên cứu quốc tế cũng cho thấy tái chế là một phần của giải pháp, nhưng không thể thay thế việc giảm nhựa sử dụng không cần thiết và cải thiện thiết kế sản phẩm. Báo cáo Global Plastics Outlook của Tổ chức Hợp tác và Phát triển Kinh tế (OECD) năm 2022, cùng báo cáo Turning off the Tap của Chương trình Môi trường Liên Hợp Quốc (UNEP) năm 2023, đều tiếp cận vấn đề theo hướng toàn bộ vòng đời nhựa thay vì chỉ tập trung vào công đoạn xử lý sau tiêu dùng.
Tái chế nhựa bắt đầu từ khâu thiết kế
Trong sản xuất bao bì, quyết định về vật liệu được đưa ra trước khi sản phẩm xuất hiện trên thị trường. Loại polymer, màu sắc, chất phụ gia, nhãn dán, keo, nắp và cấu trúc bao bì đều ảnh hưởng đến khả năng thu gom cũng như chất lượng hạt tái sinh sau này.
Những sản phẩm được làm từ một loại nhựa chính thường dễ phân loại và xử lý hơn sản phẩm gồm nhiều lớp vật liệu liên kết chặt. Bao bì đa lớp có thể tạo ra tính năng cản khí, cản ẩm hoặc tăng độ bền, nhưng khi đã trở thành rác thải, việc tách các lớp thường phức tạp và tốn kém. Một số loại bao bì có màu tối hoặc sử dụng phụ gia đặc biệt cũng có thể làm giảm giá trị của dòng vật liệu tái chế.
Điều đó không có nghĩa mọi bao bì nhiều lớp đều có thể được thay thế ngay bằng một cấu trúc đơn giản. Doanh nghiệp còn phải đáp ứng yêu cầu bảo quản thực phẩm, an toàn sản phẩm, thời hạn sử dụng và chi phí. Tuy nhiên, thiết kế vì khả năng tái chế đòi hỏi các yếu tố này phải được cân nhắc cùng nhau, thay vì chỉ tối ưu hiệu năng của bao bì trong giai đoạn bán hàng.
Không phải mọi loại nhựa đều có cùng giá trị
Trong hoạt động thu gom và phân loại, các nhóm nhựa thường được nhận diện theo loại polymer, chẳng hạn polyethylene terephthalate (PET), polyethylene mật độ cao (HDPE), polypropylene (PP) và một số nhóm khác. Mỗi loại có đặc tính nhiệt, cơ học và yêu cầu xử lý riêng. Việc gắn một ký hiệu nhận diện trên sản phẩm không đồng nghĩa sản phẩm đó chắc chắn được tái chế tại địa phương; ký hiệu chỉ cung cấp thông tin về loại vật liệu.
Giá trị thương mại của nhựa phế liệu còn phụ thuộc vào độ sạch, màu sắc, độ đồng nhất, hình thức đóng kiện và khoảng cách vận chuyển. Một dòng chai PET trong, được thu gom riêng và ít tạp chất, thường có điều kiện thuận lợi hơn so với hỗn hợp nhựa gia dụng bị nhiễm thực phẩm hoặc chứa nhiều vật liệu khác. Đây là lý do phân loại tại nguồn có vai trò quyết định đối với hiệu quả kinh tế của cả chuỗi.
Điểm nghẽn lớn nằm ở thu gom và phân loại
Nhà máy tái chế cần nguyên liệu đầu vào đều về khối lượng và ổn định về chất lượng. Trong thực tế, nguồn nhựa sau tiêu dùng thường phân tán ở hộ gia đình, khu thương mại, nhà hàng, trường học và các cơ sở sản xuất. Nếu hệ thống thu gom không tổ chức được dòng vật liệu riêng, nhựa có giá trị có thể bị trộn với rác hữu cơ, đất cát hoặc chất thải nguy hại.
Khi đó, chi phí không chỉ phát sinh ở công đoạn vận chuyển. Doanh nghiệp phải bổ sung các bước mở kiện, sàng lọc, rửa, tách nhãn, tách kim loại, sấy và xử lý nước thải. Tỷ lệ hao hụt cũng tăng, còn chất lượng hạt nhựa sau tái chế có thể không ổn định giữa các lô sản xuất.
Đối với người thu gom phi chính thức, việc lựa chọn vật liệu thường dựa vào giá trị bán lại và khả năng thu gom nhanh. Mô hình này góp phần đưa một lượng đáng kể vật liệu quay trở lại thị trường, nhưng có thể thiếu điều kiện bảo hộ lao động, thiết bị phân loại và kiểm soát môi trường. Một hệ thống bền vững cần nhìn nhận lực lượng thu gom như một bộ phận của chuỗi giá trị, đồng thời từng bước cải thiện điều kiện làm việc, tính minh bạch và khả năng kết nối với doanh nghiệp tái chế.
Phân loại tại nguồn có thể giảm áp lực cho các khâu phía sau, nhưng chỉ hiệu quả khi người dân và đơn vị thu gom nhận được hướng dẫn nhất quán. Nếu mỗi địa bàn sử dụng cách phân loại khác nhau hoặc không có lịch thu gom phù hợp, yêu cầu phân loại dễ trở thành gánh nặng và làm giảm mức độ tham gia.
Công nghệ tái chế không chỉ có một con đường
Tái chế nhựa thường được chia thành nhiều hướng xử lý. Tái chế cơ học là phương án phổ biến đối với các dòng nhựa có thể phân loại và làm sạch tương đối tốt. Vật liệu được nghiền, rửa, sấy, đùn và tạo hạt để sử dụng trong các sản phẩm mới. Ưu điểm của phương án này là quy trình đã được triển khai rộng rãi; hạn chế là chất lượng polymer có thể suy giảm sau nhiều chu kỳ gia công và rất nhạy với tạp chất đầu vào.
Tái chế hóa học hoặc các quy trình phân giải polymer hướng tới việc biến nhựa thành nguyên liệu hóa học hoặc các phân tử có thể dùng để tạo ra vật liệu mới. Những công nghệ này thường được nhắc đến khi xử lý các dòng nhựa khó tái chế cơ học, nhưng yêu cầu về năng lượng, vốn đầu tư, kiểm soát phát thải, chất lượng nguyên liệu đầu vào và khả năng mở rộng cần được đánh giá cụ thể cho từng quy trình.
Không nên mặc định rằng công nghệ mới luôn có hiệu quả môi trường cao hơn. Một đánh giá đầy đủ phải xem xét toàn bộ vòng đời: nguồn điện và nhiệt sử dụng, khoảng cách vận chuyển, tỷ lệ vật liệu thu hồi, sản phẩm đầu ra, chất thải thứ cấp và khả năng thay thế nhựa nguyên sinh. UNEP trong các tài liệu về giải pháp đối với ô nhiễm nhựa cũng nhấn mạnh nhu cầu đánh giá hệ thống, bao gồm giảm sử dụng, tái sử dụng, thiết kế lại và tái chế.
Chất lượng hạt nhựa tái sinh quyết định đầu ra
Đối với doanh nghiệp sản xuất, câu hỏi quan trọng không chỉ là có mua được hạt nhựa tái sinh hay không, mà là vật liệu đó có ổn định để đưa vào sản phẩm hay không. Các chỉ tiêu như độ ẩm, màu, độ nhớt, tạp chất, độ bền và khả năng gia công có thể ảnh hưởng trực tiếp đến tỷ lệ phế phẩm và chất lượng thành phẩm.
Trong những ứng dụng có yêu cầu nghiêm ngặt, đặc biệt là bao bì tiếp xúc thực phẩm, doanh nghiệp còn phải tuân thủ các quy định an toàn tương ứng. Không phải mọi nguồn nhựa sau tiêu dùng đều phù hợp cho mọi mục đích sử dụng. Việc truy xuất nguồn gốc, kiểm soát đầu vào và kiểm nghiệm theo lô vì thế có thể trở thành lợi thế cạnh tranh của nhà tái chế, thay vì chỉ là chi phí tuân thủ.
Ở chiều ngược lại, nhà sản xuất sản phẩm cần xác định rõ mức sử dụng nhựa tái sinh phù hợp với yêu cầu kỹ thuật. Nếu chỉ đặt mục tiêu tỷ lệ tái sinh mà không tính đến độ bền, tuổi thọ và khả năng tái chế tiếp theo, doanh nghiệp có thể chuyển rủi ro từ khâu nguyên liệu sang khâu chất lượng sản phẩm.
Chính sách đang định hình lại trách nhiệm của doanh nghiệp
Khung pháp lý về bảo vệ môi trường tại Việt Nam đã đưa trách nhiệm mở rộng của nhà sản xuất, thường được gọi là EPR, vào hệ thống quản lý chất thải. Luật Bảo vệ môi trường năm 2020 và Nghị định 08/2022/NĐ-CP là những văn bản nền tảng liên quan đến trách nhiệm tái chế sản phẩm, bao bì và trách nhiệm xử lý một số loại sản phẩm, bao bì sau sử dụng. Các quy định chi tiết có thể tiếp tục được hướng dẫn, điều chỉnh và triển khai theo lộ trình, vì vậy doanh nghiệp cần theo dõi văn bản hiện hành thay vì chỉ dựa vào thông tin cũ.
Về bản chất, EPR chuyển một phần trách nhiệm xử lý sau tiêu dùng về phía nhà sản xuất và nhà nhập khẩu. Cơ chế này có thể tạo nguồn lực cho hoạt động thu gom, phân loại và tái chế, đồng thời khuyến khích doanh nghiệp cân nhắc lại cách thiết kế bao bì. Tuy nhiên, hiệu quả phụ thuộc vào việc xác định đúng khối lượng bao bì đưa ra thị trường, cơ chế báo cáo, năng lực kiểm tra và tính minh bạch trong sử dụng nguồn tài chính.
Chính sách cũng có thể tạo ra tín hiệu thị trường cho vật liệu tái sinh. Khi doanh nghiệp phải chứng minh trách nhiệm với bao bì sau sử dụng, nhu cầu đối với dịch vụ thu gom và hạt nhựa tái chế có khả năng trở nên rõ ràng hơn. Nhưng nếu chất lượng vật liệu không đáp ứng yêu cầu, chi phí tái chế cao hoặc dữ liệu thị trường thiếu minh bạch, nghĩa vụ chính sách sẽ khó chuyển thành một chuỗi giá trị bền vững.
Tác động đến doanh nghiệp nhựa
Doanh nghiệp nhựa đang đứng trước hai yêu cầu song song. Một mặt, phải kiểm soát chi phí và bảo đảm chất lượng sản phẩm trong bối cảnh giá nguyên liệu, chi phí năng lượng và logistics có thể biến động. Mặt khác, cần đáp ứng yêu cầu ngày càng cao của khách hàng và thị trường về tỷ lệ vật liệu tái sinh, khả năng truy xuất, giảm phát thải và thiết kế bao bì.
Đối với nhà sản xuất bao bì, việc chuyển đổi có thể bắt đầu từ những bước tương đối cụ thể: giảm vật liệu dư thừa, hạn chế cấu trúc khó tách khi không thật sự cần thiết, sử dụng nhãn và keo phù hợp hơn với quy trình tái chế, đồng thời cung cấp thông tin vật liệu rõ ràng. Những thay đổi này cần được thử nghiệm cùng bộ phận mua hàng, kỹ thuật, chất lượng và khách hàng, bởi thay đổi một thành phần có thể ảnh hưởng đến toàn bộ dây chuyền.
Đối với doanh nghiệp tái chế, lợi thế không chỉ nằm ở công suất. Khả năng kiểm soát nguồn đầu vào, phân loại chính xác, quản lý nước thải, tiết kiệm năng lượng và chứng minh chất lượng sản phẩm ngày càng quan trọng. Một nhà máy có công nghệ tốt nhưng thiếu nguồn nguyên liệu ổn định có thể không đạt hiệu quả như kỳ vọng; ngược lại, mạng lưới thu gom rộng nhưng thiếu kiểm soát chất lượng cũng khó cung cấp hạt nhựa cho các ứng dụng cao cấp.
Các doanh nghiệp cũng cần thận trọng khi công bố thông tin môi trường. Tỷ lệ nhựa tái sinh, tỷ lệ thu hồi hay tuyên bố “có thể tái chế” phải được xác định theo phạm vi và điều kiện cụ thể. Một sản phẩm có khả năng tái chế về mặt kỹ thuật nhưng không có hệ thống thu gom, phân loại và cơ sở xử lý phù hợp tại thị trường mục tiêu thì chưa chắc đã được tái chế trên thực tế.
Từ mục tiêu tái chế sang kinh tế tuần hoàn
Tái chế tạo ra giá trị khi vật liệu được giữ lại trong nền kinh tế với chất lượng phù hợp và trong thời gian đủ dài. Điều đó đòi hỏi ngành nhựa không chỉ đo lượng rác được đưa vào nhà máy, mà còn theo dõi chất lượng sản phẩm đầu ra, số lần vật liệu có thể được sử dụng tiếp, lượng nhựa nguyên sinh được thay thế và các tác động phát sinh trong quá trình xử lý.
Trong một số trường hợp, tái sử dụng có thể giữ lại nhiều giá trị hơn tái chế, nếu sản phẩm được thiết kế để sử dụng nhiều lần và có hệ thống thu hồi hiệu quả. Ở những trường hợp khác, tái chế cơ học là lựa chọn phù hợp nhất. Không có một giải pháp duy nhất áp dụng cho mọi loại bao bì, sản phẩm và thị trường. Sự lựa chọn cần dựa trên đặc tính vật liệu, yêu cầu vệ sinh, tuổi thọ, hạ tầng thu gom và đánh giá vòng đời.
Đối với người tiêu dùng, hành động thiết thực nhất là giảm các sản phẩm nhựa dùng một lần khi có lựa chọn hợp lý, sử dụng sản phẩm lâu hơn và phân loại theo hướng dẫn của địa phương hoặc đơn vị thu gom. Tuy nhiên, trách nhiệm cá nhân không thể thay thế trách nhiệm của nhà sản xuất và cơ quan quản lý. Người tiêu dùng chỉ có thể phân loại hiệu quả khi có hạ tầng tiếp nhận, thông tin rõ ràng và thị trường đầu ra cho vật liệu.
Triển vọng của ngành tái chế nhựa vì vậy sẽ phụ thuộc vào mức độ phối hợp giữa các bên. Chính sách cần tạo ra quy tắc minh bạch; doanh nghiệp cần đầu tư vào thiết kế và dữ liệu; nhà tái chế cần nâng chất lượng vận hành; còn hệ thống thu gom phải đưa vật liệu về đúng dòng xử lý. Khi các khâu này được kết nối, tái chế mới chuyển từ hoạt động xử lý chất thải thành một ngành cung cấp nguyên liệu thứ cấp có khả năng cạnh tranh.
Nhựa không thể được xem là tuần hoàn chỉ vì sản phẩm có gắn biểu tượng tái chế. Tính tuần hoàn được quyết định bởi những gì xảy ra sau khi sản phẩm rời khỏi tay người mua: nó có được thu gom, phân loại, xử lý đúng công nghệ và trở lại một ứng dụng phù hợp hay không. Đây là thước đo thực tế để ngành nhựa đánh giá tiến bộ trong quá trình giảm chất thải và sử dụng tài nguyên hiệu quả hơn.

Bài Viết Liên Quan
Tái chế nhựa không đủ: Doanh nghiệp cần làm gì để giảm rác thải từ đầu chuỗi
Tái chế nhựa ở Việt Nam: Từ thu gom phân tán đến thiết kế chuỗi tuần hoàn
Tái chế nhựa muốn đi xa phải bắt đầu từ thiết kế và chất lượng nguyên liệu
EPR đang thay đổi cách doanh nghiệp nhựa quản trị bao bì và tái chế
Tái chế nhựa ở Việt Nam: Từ thu gom phân tán đến thiết kế tuần hoàn
Nhựa tái sinh không chỉ là câu chuyện của công nghệ
Bài Viết Cùng thể loại