Nhựa
Tái chế nhựa: Muốn tăng hiệu quả phải bắt đầu từ thiết kế và phân loại rác
Th10
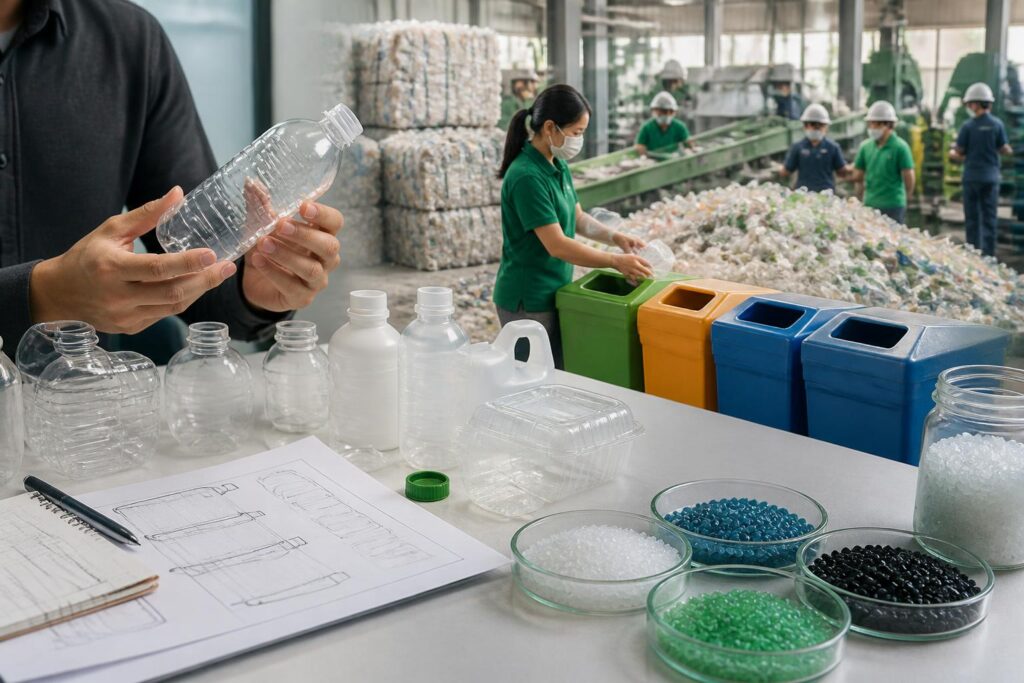
Trong nhiều năm, tái chế thường được xem là khâu cuối cùng của vòng đời sản phẩm nhựa. Khi bao bì đã được sử dụng, rác thải sẽ được thu gom, đưa đến cơ sở phân loại rồi xử lý thành hạt nhựa hoặc sản phẩm mới. Cách nhìn này chưa đầy đủ. Hiệu quả tái chế thực tế đã được quyết định từ trước đó, ngay tại bàn thiết kế sản phẩm, trong lựa chọn vật liệu, cách sử dụng phụ gia và hệ thống thu gom.
Một bao bì có thể tái chế về mặt kỹ thuật nhưng vẫn khó quay lại dây chuyền sản xuất nếu bị trộn lẫn với thực phẩm, làm từ nhiều lớp vật liệu không tương thích hoặc có kích thước quá nhỏ để thu hồi. Ngược lại, một sản phẩm được thiết kế đơn giản, dùng vật liệu phù hợp và đi qua hệ thống phân loại tốt sẽ có cơ hội tạo ra dòng nguyên liệu thứ cấp ổn định hơn.
Đây là lý do ngành nhựa đang chuyển dần từ câu chuyện “xử lý rác sau tiêu dùng” sang cách tiếp cận toàn bộ vòng đời sản phẩm. Với doanh nghiệp, thay đổi này liên quan trực tiếp đến chi phí nguyên liệu, thiết kế bao bì, yêu cầu của khách hàng xuất khẩu và khả năng đáp ứng các quy định môi trường.
Tái chế nhựa không chỉ là bài toán công nghệ
Nhựa là tên gọi chung của một nhóm vật liệu polymer có tính chất khác nhau. Polyethylene terephthalate, thường được biết đến qua ký hiệu PET, phổ biến trong chai đồ uống. Polyethylene mật độ cao, hay HDPE, xuất hiện trong nhiều loại chai lọ và can. Polypropylene, viết tắt là PP, được dùng trong hộp, nắp và nhiều sản phẩm gia dụng. Mỗi loại có nhiệt độ gia công, đặc tính cơ học và yêu cầu kiểm soát tạp chất riêng.
Trong quy trình tái chế cơ học, nhựa phế liệu thường được thu gom, phân loại, nghiền, rửa, sấy và đùn tạo hạt. Mức độ ổn định của hạt tái sinh phụ thuộc vào độ sạch, sự đồng nhất của dòng vật liệu và lịch sử gia công. Nếu nhiều loại polymer bị trộn lẫn, sản phẩm sau tái chế có thể giảm độ bền hoặc khó kiểm soát màu sắc. Tạp chất hữu cơ, kim loại, giấy, keo và phụ gia cũng làm tăng hao hụt trong quá trình xử lý.
Công nghệ vì vậy chỉ giải quyết được một phần vấn đề. Dây chuyền hiện đại không thể biến mọi loại rác nhựa thành nguyên liệu có giá trị như nhau. Khi đầu vào không ổn định, doanh nghiệp phải tăng chi phí phân loại, rửa và kiểm soát chất lượng. Trong một số trường hợp, phần vật liệu thu hồi được không phù hợp cho sản phẩm có yêu cầu cao và chỉ có thể sử dụng ở những ứng dụng khác.
Sự khác nhau giữa tái chế cơ học và tái chế hóa học
Tái chế cơ học giữ lại cấu trúc polymer ở mức cơ bản và thường phù hợp với những dòng phế liệu tương đối sạch, đồng nhất. Đây là phương pháp được sử dụng rộng rãi vì quy trình dễ hình dung hơn và có thể kết nối với các hệ thống thu gom, nghiền, rửa, đùn hiện có.
Tái chế hóa học hướng tới việc phân tách hoặc chuyển đổi polymer thành các chất trung gian, monomer hoặc nguyên liệu hóa học để sản xuất vật liệu mới. Phương pháp này có thể được nghiên cứu cho những dòng vật liệu khó xử lý bằng cơ học, chẳng hạn một số loại nhựa nhiều lớp hoặc bị suy giảm chất lượng sau nhiều lần gia công. Tuy nhiên, công nghệ này đòi hỏi kiểm soát năng lượng, hóa chất, phát thải và chất lượng nguyên liệu đầu vào. Không nên mặc định rằng mọi dự án tái chế hóa học đều có tác động môi trường thấp hơn tái chế cơ học.
Chọn công nghệ nào phải dựa trên thành phần dòng rác, quy mô nhà máy, thị trường đầu ra và khả năng kiểm soát môi trường. Việc quảng bá một giải pháp duy nhất cho mọi loại nhựa dễ dẫn đến đầu tư không phù hợp.
Thiết kế bao bì quyết định khả năng thu hồi
Ở nhiều dây chuyền đóng gói, bao bì được tối ưu để nhẹ hơn, bền hơn, bảo vệ sản phẩm tốt hơn hoặc tạo hình ảnh khác biệt trên kệ hàng. Những mục tiêu này có thể làm tăng số lớp vật liệu, sử dụng keo, mực in, nhãn và nắp bằng các loại polymer khác nhau. Khi sản phẩm kết thúc vòng đời, các thành phần đó trở thành thách thức đối với phân loại và tái chế.
Thiết kế cho tái chế không có nghĩa là mọi bao bì phải giống nhau. Nguyên tắc quan trọng hơn là doanh nghiệp cần biết sản phẩm sẽ được thu gom và xử lý trong hệ thống nào. Một loại bao bì có thể được tái chế tại thị trường này nhưng lại không phù hợp với hạ tầng của thị trường khác. Vì vậy, tiêu chí thiết kế cần gắn với năng lực thực tế của chuỗi thu hồi, thay vì chỉ dựa trên khả năng xử lý trong phòng thí nghiệm.
Những câu hỏi cần được đặt ra từ giai đoạn phát triển sản phẩm gồm: bao bì có thể nhận diện và phân loại dễ dàng hay không; các lớp vật liệu có thể tách hoặc xử lý trong cùng một quy trình hay không; nhãn, nắp và keo có gây ảnh hưởng đến chất lượng hạt tái sinh không; sản phẩm sau sử dụng có dễ bị nhiễm bẩn không; và có thị trường ổn định cho vật liệu thu hồi hay không.
Đơn giản hóa cấu trúc bao bì, giảm thành phần không cần thiết, lựa chọn vật liệu tương thích và cung cấp thông tin rõ ràng là những biện pháp có thể thực hiện trước khi tính đến việc đầu tư thêm dây chuyền xử lý. Đối với doanh nghiệp sản xuất nhựa, đây cũng là cơ hội phát triển các sản phẩm có hàm lượng vật liệu tái sinh phù hợp với yêu cầu kỹ thuật.
Phân loại tại nguồn là mắt xích khó thay thế
Rác nhựa sau tiêu dùng có giá trị cao hơn khi được thu gom riêng và ít bị nhiễm bẩn. Chai PET trong suốt, sạch, được tách khỏi rác hữu cơ sẽ thuận lợi hơn cho quá trình xử lý so với chai bị trộn với thực phẩm thừa, đất hoặc chất lỏng không xác định. Tương tự, phế liệu công nghiệp phát sinh trong nhà máy thường có chất lượng ổn định hơn rác nhựa thu gom từ nhiều nguồn dân cư.
Điều này giải thích vì sao các mô hình thu hồi cần kết hợp nhiều lớp: người tiêu dùng bỏ rác đúng cách, đơn vị thu gom phân loại, cơ sở sơ chế kiểm soát chất lượng và nhà máy tái chế có tiêu chuẩn đầu vào rõ ràng. Nếu một khâu không hoạt động, chi phí sẽ dồn sang khâu tiếp theo. Nhà máy có thể phải mua thêm nguyên liệu, tăng tỷ lệ loại bỏ hoặc đầu tư thiết bị xử lý tạp chất.
Phân loại tại nguồn cũng cần được thiết kế phù hợp với điều kiện địa phương. Chỉ phát động tuyên truyền mà không có thùng chứa, lịch thu gom, đơn vị tiếp nhận và cơ chế phản hồi sẽ khó tạo ra kết quả bền vững. Người dân cần biết loại rác nào được tách riêng, rác phải được làm sạch đến mức nào và đưa đến đâu. Doanh nghiệp cần biết vật liệu thu hồi có được kiểm soát về chất lượng hay không.
Trong thực tế, lực lượng thu gom phi chính thức thường đóng vai trò quan trọng trong việc đưa vật liệu có giá trị ra khỏi dòng rác hỗn hợp. Các chương trình thu hồi hiệu quả cần tính đến sinh kế, an toàn lao động và điều kiện làm việc của nhóm này, thay vì chỉ xây dựng hệ thống mới mà bỏ qua mạng lưới đã tồn tại.
Trách nhiệm mở rộng của nhà sản xuất tạo sức ép thay đổi
Luật Bảo vệ môi trường năm 2020 của Việt Nam đưa trách nhiệm mở rộng của nhà sản xuất và nhập khẩu, thường được gọi là EPR, vào khung pháp lý về quản lý chất thải. Theo cách tiếp cận này, doanh nghiệp không chỉ chịu trách nhiệm trong phạm vi nhà máy mà còn phải tham gia vào việc thu hồi, tái chế hoặc đóng góp tài chính cho hoạt động xử lý đối với một số nhóm sản phẩm, bao bì theo quy định.
Nghị định 08/2022/NĐ-CP quy định chi tiết một số nội dung của Luật Bảo vệ môi trường, trong đó có cơ chế thực hiện trách nhiệm tái chế và trách nhiệm xử lý chất thải. Các yêu cầu cụ thể phụ thuộc vào nhóm sản phẩm, bao bì, đối tượng áp dụng và lộ trình pháp luật. Doanh nghiệp cần kiểm tra văn bản hiện hành, hướng dẫn của cơ quan quản lý và phạm vi trách nhiệm áp dụng cho từng sản phẩm thay vì chỉ dựa vào thông tin truyền miệng.
EPR có thể tạo ra nguồn lực cho thu gom và tái chế, nhưng hiệu quả cuối cùng phụ thuộc vào cách vận hành. Cơ chế này cần minh bạch về khối lượng bao bì đưa ra thị trường, tỷ lệ thu hồi, chi phí thực hiện, tiêu chuẩn tái chế và kết quả đầu ra. Nếu chỉ tập trung vào việc hoàn tất thủ tục mà không theo dõi chất lượng vật liệu thu hồi, mục tiêu kinh tế tuần hoàn sẽ khó đạt được.
Đối với doanh nghiệp, chuẩn bị cho EPR không chỉ là lập hồ sơ báo cáo. Doanh nghiệp cần lập bản đồ dòng vật liệu, xác định loại bao bì đang sử dụng, đánh giá khả năng tái chế và làm việc với đối tác thu gom, tái chế có năng lực. Dữ liệu về khối lượng bao bì, cấu trúc vật liệu và tỷ lệ phế phẩm sẽ ngày càng quan trọng trong quản trị môi trường.
Hạt nhựa tái sinh cần đáp ứng yêu cầu của thị trường
Rào cản lớn của hạt nhựa tái sinh không chỉ nằm ở nguồn cung mà còn ở niềm tin của người mua. Bên mua nguyên liệu tái sinh cần biết vật liệu có ổn định giữa các lô hay không, có chứa tạp chất bị hạn chế hay không và có đáp ứng yêu cầu cơ lý của sản phẩm hay không.
Để trả lời những câu hỏi đó, nhà sản xuất cần xây dựng hệ thống kiểm soát từ đầu vào. Các nội dung thường được quan tâm gồm nhận diện polymer, độ ẩm, màu sắc, chỉ số chảy, hàm lượng tạp chất và độ bền của sản phẩm sau gia công. Tùy ứng dụng, doanh nghiệp còn phải kiểm soát các yêu cầu an toàn tiếp xúc thực phẩm, hóa chất hạn chế hoặc quy định riêng của khách hàng.
Truy xuất nguồn gốc cũng trở nên cần thiết khi sản phẩm tái sinh được sử dụng trong chuỗi cung ứng xuất khẩu. Một tuyên bố chung chung rằng sản phẩm “thân thiện với môi trường” không thay thế cho dữ liệu về nguồn nguyên liệu, tỷ lệ tái sinh và quy trình kiểm chứng. Doanh nghiệp cần tránh biến thông tin môi trường thành thông điệp tiếp thị không có căn cứ.
Ở góc độ kinh doanh, nguyên liệu tái sinh không phải lúc nào cũng rẻ hơn nhựa nguyên sinh. Chi phí thu gom, vận chuyển, phân loại, rửa, xử lý nước thải, kiểm nghiệm và tỷ lệ hao hụt đều ảnh hưởng đến giá thành. Khi nguồn cung phế liệu sạch chưa ổn định, giá và chất lượng hạt tái sinh có thể biến động. Do đó, quyết định chuyển đổi nguyên liệu phải dựa trên yêu cầu kỹ thuật và hợp đồng đầu ra, không chỉ dựa trên mục tiêu giảm chi phí ngắn hạn.
Doanh nghiệp cần chuyển từ xử lý cuối đường ống sang quản trị vòng đời
Những doanh nghiệp muốn tăng tỷ lệ sử dụng nhựa tái sinh có thể bắt đầu bằng việc phân loại rõ các dòng phế liệu nội bộ. Phế phẩm phát sinh trong quá trình ép phun, đùn hoặc thổi thường có ưu thế vì thành phần đã biết và ít bị nhiễm bẩn. Nếu được thu hồi đúng cách, dòng vật liệu này có thể quay lại sản xuất hoặc được bán cho đơn vị tái chế phù hợp.
Bước tiếp theo là rà soát thiết kế sản phẩm và bao bì. Một thay đổi nhỏ trong màu, phụ gia, nhãn hoặc cấu trúc nhiều lớp có thể ảnh hưởng đến khả năng tái chế. Bộ phận nghiên cứu và phát triển, mua hàng, sản xuất, môi trường và kinh doanh cần cùng tham gia, bởi quyết định vật liệu thường tác động đến nhiều khâu.
Song song đó, doanh nghiệp nên yêu cầu nhà cung cấp cung cấp dữ liệu kỹ thuật rõ ràng, thử nghiệm vật liệu ở quy mô phù hợp và theo dõi chất lượng theo từng lô. Các mục tiêu giảm nhựa nguyên sinh hoặc tăng vật liệu tái sinh cần đi kèm chỉ số đo lường, thời hạn và quy trình kiểm tra. Nếu không, mục tiêu dễ trở thành khẩu hiệu khó đánh giá.
Ở cấp ngành, cần có sự phối hợp giữa nhà sản xuất bao bì, thương hiệu, đơn vị bán lẻ, doanh nghiệp quản lý chất thải, cơ sở tái chế và cơ quan quản lý. Một nhà máy không thể tự tạo ra nền kinh tế tuần hoàn nếu bao bì được thiết kế không phù hợp, người tiêu dùng không có điểm bỏ rác và vật liệu thu hồi không có thị trường đầu ra.
Tái chế nhựa vì thế không nên được nhìn như phép biến đổi đơn giản từ rác thành sản phẩm mới. Đây là một chuỗi công nghiệp cần thiết kế, thu gom, phân loại, xử lý, kiểm soát chất lượng và tiêu thụ. Công nghệ vẫn giữ vai trò quan trọng, nhưng công nghệ chỉ phát huy hiệu quả khi đi cùng dữ liệu đáng tin cậy, quy định rõ ràng và trách nhiệm được phân bổ cho toàn bộ vòng đời sản phẩm.
Trong giai đoạn các yêu cầu môi trường ngày càng gắn với hoạt động sản xuất và thương mại, lợi thế sẽ thuộc về những doanh nghiệp nhựa chủ động quản lý vật liệu từ sớm. Bao bì dễ thu hồi hơn, phế liệu được phân loại tốt hơn và hạt tái sinh được kiểm soát chặt hơn không chỉ giúp giảm chất thải. Những yếu tố đó còn tạo nền tảng để ngành nhựa duy trì khả năng cạnh tranh trong một thị trường coi trọng hiệu quả tài nguyên và tính minh bạch của chuỗi cung ứng.

Bài Viết Liên Quan
EPR mở lại bài toán tái chế nhựa: Doanh nghiệp cần chuẩn bị gì?
EPR và bài toán tái chế nhựa: Doanh nghiệp cần thay đổi gì trong chuỗi bao bì?
Tái chế nhựa: Công nghệ chỉ là một phần của bài toán tuần hoàn
Tái chế nhựa ở Việt Nam: Từ bài toán thu gom đến yêu cầu thiết kế lại chuỗi giá trị
Tái chế nhựa: Công nghệ chỉ là một phần của bài toán kinh tế tuần hoàn
Tái chế nhựa ở Việt Nam: Từ bài toán thu gom đến yêu cầu thiết kế lại chuỗi giá trị
Bài Viết Cùng thể loại