Nhựa
Tái chế nhựa không chỉ là câu chuyện thu gom: Doanh nghiệp phải thay đổi từ thiết kế đến đầu ra
Th10
Trong nhiều năm, tái chế nhựa thường được nhìn nhận trước hết như một bài toán thu gom. Tuy nhiên, một chai nhựa chỉ thực sự quay lại nền kinh tế tuần hoàn khi được thu gom đúng cách, phân loại đủ chính xác, xử lý phù hợp và bán được cho một thị trường có nhu cầu. Nếu một trong các mắt xích này bị đứt, vật liệu có thể bị đốt, chôn lấp hoặc thất thoát ra môi trường dù đã từng được đưa vào hệ thống thu gom.
Thách thức càng rõ khi nhựa không phải là một vật liệu duy nhất. PET dùng cho chai đồ uống, HDPE trong can và chai hóa chất, PP trong hộp hoặc bao bì gia dụng, PVC trong ống và nhiều loại màng đa lớp có đặc tính, phụ gia và yêu cầu xử lý khác nhau. Việc trộn lẫn các dòng nhựa làm giảm chất lượng hạt tái sinh, trong khi bao bì nhiều lớp hoặc dính tạp chất có thể khó xử lý bằng các dây chuyền cơ học thông thường.
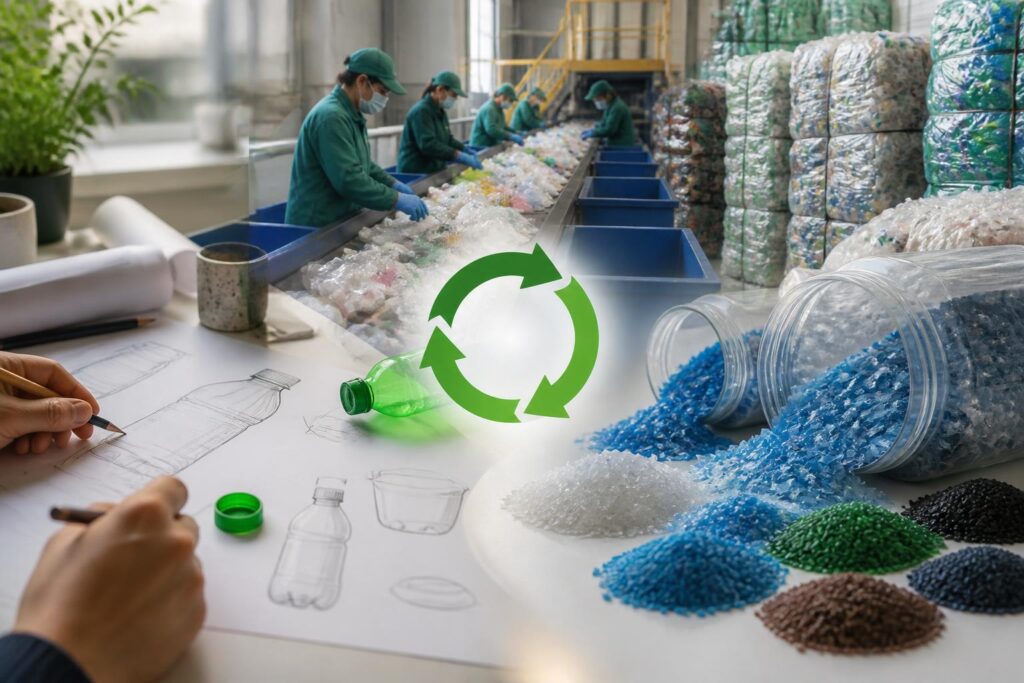
Vì vậy, hướng đi của ngành nhựa không thể chỉ là xây thêm năng lực thu gom. Doanh nghiệp cần nhìn toàn bộ vòng đời sản phẩm, từ lựa chọn vật liệu và thiết kế bao bì đến tổ chức thu hồi, kiểm soát chất lượng hạt tái sinh và chứng minh nguồn nguyên liệu. Đây cũng là nền tảng để các yêu cầu về trách nhiệm mở rộng của nhà sản xuất và chuyển đổi xanh tác động sâu hơn đến hoạt động sản xuất, kinh doanh.
Bức tranh tái chế nhựa cho thấy khoảng cách lớn giữa sử dụng và thu hồi
Theo Global Plastics Outlook của Tổ chức Hợp tác và Phát triển Kinh tế (OECD), thế giới tạo ra khoảng 353 triệu tấn chất thải nhựa trong năm 2019. Chỉ khoảng 9% trong số đó được tái chế, trong khi phần còn lại được chôn lấp, đốt hoặc thất thoát ra môi trường. Đây là dữ liệu được OECD công bố trong báo cáo năm 2022 và không nên được hiểu là tỷ lệ áp dụng cho mọi quốc gia hay mọi loại nhựa.
Con số này phản ánh một vấn đề quan trọng: tăng sản lượng thu gom không đồng nghĩa với tăng tương ứng lượng nhựa được tái chế thành sản phẩm mới. Sau khi thu gom, vật liệu phải trải qua nhiều công đoạn như phân loại, làm sạch, nghiền, rửa, sấy, đùn và tạo hạt. Mỗi công đoạn đều có thể làm phát sinh hao hụt. Nhựa bị lẫn thực phẩm, dầu, kim loại, giấy hoặc các polymer khác thường phải xử lý phức tạp hơn, thậm chí không phù hợp với dây chuyền tái chế cơ học.
Trong thực tế, giá trị của phế liệu nhựa cũng phụ thuộc mạnh vào độ sạch, màu sắc, loại polymer, dạng sản phẩm và khả năng truy xuất. Chai PET trong suốt, được tách riêng và ít tạp chất sẽ có triển vọng xử lý khác với màng nhựa mỏng đã lẫn nhiều vật liệu. Cùng là “nhựa đã qua sử dụng”, nhưng chất lượng đầu vào và chi phí tạo ra hạt tái sinh có thể rất khác nhau.
Phân loại tại nguồn quyết định chất lượng nguyên liệu
Phân loại tại nguồn giúp giảm chi phí và hạn chế tạp chất trước khi phế liệu đến nhà máy. Đây là bước có ý nghĩa đặc biệt với nhựa bao bì tiêu dùng, vốn thường bị trộn cùng thực phẩm thừa, rác hữu cơ và các vật liệu khác. Nếu việc phân loại chỉ diễn ra ở cuối chuỗi, doanh nghiệp tái chế phải đầu tư thêm nhân công, thiết bị và năng lượng để tách vật liệu.
Tuy nhiên, phân loại tại nguồn không tự phát huy hiệu quả nếu người dân thiếu hướng dẫn thống nhất hoặc hệ thống thu gom không duy trì đúng cách. Một hộ gia đình có thể tách riêng chai nhựa, nhưng vật liệu lại bị gom chung ở bước sau. Khi đó, động lực tham gia suy giảm và chi phí xã hội tăng lên mà chất lượng nguyên liệu không được cải thiện đáng kể.
Từ thiết kế bao bì đến công nghệ xử lý
Khả năng tái chế cần được tính ngay khi sản phẩm được thiết kế. Bao bì đơn vật liệu thường thuận lợi hơn bao bì cấu tạo từ nhiều lớp polymer, giấy, nhôm và keo, đặc biệt khi các lớp không thể tách bằng quy trình thông thường. Màu sắc, nhãn, nắp, chất kết dính và phụ gia cũng có thể ảnh hưởng đến công đoạn phân loại hoặc chất lượng hạt sau tái chế.
Điều này không có nghĩa mọi bao bì đa lớp đều có thể nhanh chóng thay thế bằng một vật liệu duy nhất. Bao bì được thiết kế để chống ẩm, chống oxy hóa hoặc bảo vệ sản phẩm trong vận chuyển có thể đáp ứng yêu cầu kỹ thuật mà vật liệu đơn lớp chưa thay thế được. Cách tiếp cận phù hợp hơn là đánh giá toàn bộ vòng đời, xác định chức năng thiết yếu của bao bì và giảm những thành phần làm cản trở thu hồi khi không cần thiết.
Những thông tin như loại polymer, hướng dẫn làm sạch và khả năng thu hồi cũng cần được thể hiện dễ hiểu. Ký hiệu nhận diện nhựa có thể hỗ trợ phân loại, nhưng không tự động bảo đảm sản phẩm sẽ được tái chế tại địa phương. Khả năng tái chế trên lý thuyết còn phụ thuộc vào hạ tầng thu gom, nhà máy xử lý và thị trường tiêu thụ vật liệu sau tái chế.
Tái chế cơ học vẫn là lựa chọn chính trong nhiều dòng vật liệu
Tái chế cơ học thường gồm các bước phân loại, nghiền, rửa, tách tạp chất, sấy và đùn tạo hạt. Quy trình này phù hợp hơn với dòng phế liệu tương đối đồng nhất và sạch, chẳng hạn một số loại chai PET hoặc sản phẩm HDPE, PP được thu gom riêng. Ưu điểm là công nghệ đã được sử dụng rộng rãi và có thể tạo ra nguyên liệu thứ cấp cho nhiều ứng dụng.
Hạn chế của phương pháp này là chất lượng polymer có thể suy giảm sau nhiều vòng gia công. Nhiệt, lực cắt, tạp chất và quá trình lão hóa đều có thể ảnh hưởng đến tính chất vật liệu. Do đó, nhà sản xuất phải kiểm soát đầu vào và xác định rõ sản phẩm cuối cùng cần các chỉ tiêu nào, thay vì chỉ xem hạt tái sinh như một phiên bản rẻ hơn của nhựa nguyên sinh.
Đối với một số dòng phế liệu khó xử lý bằng cơ học, tái chế hóa học được nghiên cứu như một hướng bổ sung. Công nghệ này có thể phân tách hoặc chuyển đổi polymer thành các phân tử nhỏ hơn để tạo nguyên liệu mới, nhưng thường đòi hỏi đầu tư, năng lượng, kiểm soát phát thải và đánh giá kinh tế kỹ thuật nghiêm ngặt. Không nên mặc định rằng mọi loại nhựa đều phù hợp với một công nghệ duy nhất, hoặc tái chế hóa học luôn có tác động môi trường thấp hơn các phương án khác.
Trách nhiệm của doanh nghiệp mở rộng ra ngoài nhà máy
Luật Bảo vệ môi trường năm 2020 của Việt Nam đã đưa trách nhiệm mở rộng của nhà sản xuất, nhập khẩu vào khung quản lý chất thải. Về nguyên tắc, cơ chế này chuyển một phần trách nhiệm xử lý sau tiêu dùng về phía doanh nghiệp đưa sản phẩm, bao bì ra thị trường. Doanh nghiệp có thể phải tổ chức tái chế theo quy định hoặc thực hiện nghĩa vụ tài chính tương ứng, tùy nhóm sản phẩm và yêu cầu pháp luật tại từng thời kỳ.
Ý nghĩa của cơ chế này không chỉ nằm ở việc tạo thêm nguồn kinh phí cho thu gom. Nếu được thực hiện minh bạch, trách nhiệm mở rộng của nhà sản xuất có thể tạo động lực để doanh nghiệp giảm vật liệu không cần thiết, cải thiện khả năng tái chế của bao bì và hợp tác với đơn vị thu hồi. Ngược lại, nếu chỉ tập trung vào kê khai khối lượng mà thiếu kiểm tra kết quả, cơ chế có thể không tạo ra thay đổi đáng kể trong thiết kế và chất lượng vật liệu.
Doanh nghiệp sản xuất bao bì và hàng tiêu dùng vì thế cần chuẩn bị dữ liệu đáng tin cậy về vật liệu sử dụng, khối lượng bao bì đưa ra thị trường, tỷ lệ tái chế và nguồn nguyên liệu. Những dữ liệu này ngày càng liên quan đến báo cáo môi trường, yêu cầu của khách hàng quốc tế và đánh giá chuỗi cung ứng. Việc không biết chính xác bao bì được làm từ gì, thu hồi ở đâu và xử lý thế nào sẽ trở thành điểm yếu trong quản trị.
Hạt nhựa tái sinh cần thị trường đầu ra ổn định
Một nhà máy tái chế không thể hoạt động bền vững chỉ bằng nguồn phế liệu. Doanh nghiệp còn cần khách hàng chấp nhận vật liệu đầu ra với các tiêu chuẩn về độ tinh khiết, màu sắc, độ ẩm, chỉ số chảy, độ bền và mức độ ổn định giữa các lô hàng. Với những sản phẩm yêu cầu cao, nhà sản xuất có thể cần hệ thống kiểm nghiệm và truy xuất chặt chẽ hơn.
Thị trường đầu ra cũng quyết định dòng phế liệu nào có giá trị kinh tế. Nếu hạt tái sinh không đáp ứng được ứng dụng có giá trị cao, vật liệu có thể bị “hạ cấp” sang các sản phẩm ít yêu cầu hơn. Hình thức này vẫn có thể kéo dài vòng đời vật liệu, nhưng không nên được đánh đồng với khả năng tái chế nhiều lần trong một chu trình khép kín.
Để giảm rủi ro, doanh nghiệp có thể ký thỏa thuận dài hạn giữa nhà cung cấp phế liệu, đơn vị tái chế và nhà sản xuất sản phẩm cuối cùng. Mô hình hợp tác này giúp các bên thống nhất tiêu chuẩn đầu vào, phương pháp kiểm tra và trách nhiệm khi chất lượng không đạt. Nó cũng tạo cơ sở để đầu tư vào thiết bị mà không phụ thuộc hoàn toàn vào biến động ngắn hạn của giá nhựa nguyên sinh hoặc phế liệu.
Không thể giải quyết ô nhiễm nhựa bằng một biện pháp đơn lẻ
Báo cáo Turning off the Tap của Chương trình Môi trường Liên hợp quốc (UNEP), công bố năm 2023, cho rằng ô nhiễm nhựa cần được xử lý đồng thời thông qua giảm sử dụng nhựa không cần thiết, tái sử dụng, thiết kế lại sản phẩm, tăng khả năng tái chế và cải thiện quản lý chất thải. Cách tiếp cận này cho thấy tái chế là một phần của giải pháp, không phải phương án thay thế cho giảm phát sinh chất thải.
Trong một số trường hợp, lựa chọn hiệu quả nhất là loại bỏ một lớp bao bì không cần thiết hoặc chuyển sang mô hình nạp lại, tái sử dụng. Trong trường hợp khác, sản phẩm dùng một lần có thể vẫn cần thiết vì yêu cầu vệ sinh, an toàn hoặc bảo quản. Khi đó, trọng tâm phải là giảm vật liệu, tăng khả năng thu hồi và bảo đảm công nghệ xử lý phù hợp với hạ tầng thực tế.
Đánh giá tác động môi trường cũng cần xem xét toàn bộ vòng đời. Một vật liệu thay thế nhựa không mặc nhiên tốt hơn nếu cần nhiều nguyên liệu, nước hoặc năng lượng hơn, hoặc tạo ra lượng chất thải khác khó xử lý. Doanh nghiệp nên dựa trên dữ liệu vòng đời và điều kiện địa phương thay vì lựa chọn theo nhãn “xanh” đơn giản.
Ở cấp ngành, điều cần thiết là sự phối hợp giữa cơ quan quản lý, nhà sản xuất, đơn vị thu gom, doanh nghiệp tái chế, nhà bán lẻ và người tiêu dùng. Cơ quan quản lý cần tiêu chuẩn và cơ chế giám sát rõ ràng; doanh nghiệp cần thiết kế sản phẩm có trách nhiệm; đơn vị thu gom cần cải thiện phân loại; còn người tiêu dùng cần thực hiện đúng hướng dẫn. Thiếu một mắt xích, chi phí sẽ dồn lên phần còn lại của chuỗi.
Đối với ngành nhựa, chuyển đổi sang kinh tế tuần hoàn không chỉ là đầu tư một dây chuyền tạo hạt. Đó là quá trình thay đổi cách thiết kế, mua nguyên liệu, kiểm soát chất lượng, tổ chức logistics và xây dựng quan hệ với khách hàng. Những doanh nghiệp bắt đầu bằng dữ liệu vật liệu, tiêu chuẩn đầu vào và thị trường đầu ra có cơ sở tốt hơn để giảm lãng phí và đáp ứng yêu cầu môi trường trong dài hạn.

Bài Viết Liên Quan
Tái chế nhựa ở Việt Nam: Từ bài toán thu gom đến yêu cầu thiết kế lại chuỗi giá trị
Tái chế nhựa tại Việt Nam: Từ áp lực môi trường đến bài toán thiết kế lại chuỗi giá trị
Tái chế nhựa: Bài toán không chỉ nằm ở công nghệ xử lý
Tái chế nhựa: Từ bài toán thu gom đến yêu cầu thiết kế lại chuỗi giá trị
Nhựa tự phân hủy không phải “lối thoát” duy nhất cho ô nhiễm nhựa
Ngành nhựa trước bài toán tuần hoàn: Vì sao tái chế thôi là chưa đủ?
Bài Viết Cùng thể loại